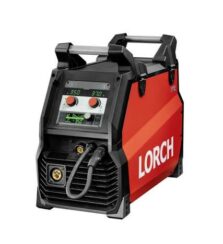
Lorch MicorMIG 300 : poste MIG/MAG 300 A synergique, BasicPlus ou ControlPro
La Lorch MicorMIG 300 est un poste MIG/MAG industriel triphasé de 300 A destiné à la fabrication, à la maintenance et aux ateliers travaillant notamment l’acier, l’inox et l’aluminium selon les fils, gaz et programmes disponibles. Chez TPS – Tout Pour la Soudure, les interfaces commercialisées sont BasicPlus et ControlPro uniquement. Cette fiche présente la configuration MIG/MAG non pulsée, évolutive notamment avec l’extension Master of Productivity.
La machine propose une architecture compacte ou à dévidoir séparé selon configuration et se distingue par sa capacité d’évolution logicielle. Une MicorMIG 300 standard, en BasicPlus comme en ControlPro, peut évoluer vers le soudage MIG/MAG pulsé grâce à l’activation de Master of Pulse ou de Full Process par carte NFC, sans remplacer le générateur compatible. L’upgrade active les procédés logiciels ; il ne modifie ni la puissance nominale ni le facteur de marche de la source. Master of Pulse et Full Process ajoutent des procédés pulsés sur cette même plateforme compatible : les configurations livrées avec le pulsé déjà activé sont présentées sur la fiche Lorch MicorMIG Puls 300. TPS, à Grâce-Hollogne près de Liège, accompagne la sélection de la commande, du dévidage et des fonctions adaptées aux applications réelles.
Repère TPS — Deux commandes, deux usages
BasicPlus convient aux besoins MIG/MAG synergiques usuels. ControlPro est à privilégier lorsque l’atelier souhaite gérer les programmes, les cartes NFC, les profils opérateurs et les réglages associés aux WPS. Les fonctions NFC et les extensions doivent être présentes ou activées ; elles ne sont pas toutes de série.
BasicPlus ou ControlPro : quelles différences sur la MicorMIG 300 ?
Les deux commandes actuellement proposées sont BasicPlus et ControlPro. Aucune interface « Basic » n’est proposée dans cette gamme TPS. Le choix de la commande conditionne notamment la gestion avancée des tâches et les fonctions NFC disponibles.
| Commande disponible | Fonctions pertinentes | Attention |
|---|---|---|
| BasicPlus | Commande synergique MIG/MAG avec sélection des combinaisons matériau, diamètre de fil et gaz prises en charge. | Vérifier le détail des fonctions et mises à niveau compatibles avec le poste. |
| ControlPro | Commande synergique avancée, gestion de tâches Tiptronic et fonctions NFC selon options : autorisations utilisateurs, lecture et écriture de cartes programmes. | NFC Job Write et programmes additionnels exigent les fonctions ou licences prévues ; la compatibilité ne suffit pas à garantir l’activation. |
À quoi sert ControlPro dans un atelier ou un centre de formation ?
ControlPro permet de travailler avec des tâches de soudage enregistrées, puis d’appliquer des droits d’accès différents selon l’utilisateur lorsque les extensions correspondantes sont disponibles. Un responsable peut limiter les changements de réglage par les opérateurs tandis qu’un soudeur expérimenté conserve davantage de liberté sur les paramètres. La documentation ControlPro Lorch décrit la fonction Tiptronic et jusqu’à 100 mémoires de tâches.
Master of Productivity : quels procédés apporte cette extension NFC ?
L’extension Master of Productivity enrichit les fonctions de la MicorMIG sans ajouter à elle seule le soudage MIG/MAG pulsé. L’activation par carte d’upgrade NFC et la compatibilité dépendent de la version de commande et des logiciels installés.
- Multi-Material : programmes synergiques pour fils CrNi307, CrNi308, CrNi316, AlMg et AlSi, avec gaz et diamètres de fil compatibles.
- SpeedArc : arc concentré visant une pénétration plus profonde et, selon Lorch, une vitesse de soudage MIG/MAG d’environ 30 % supérieure dans certaines applications ; ce gain n’est pas garanti pour tous les assemblages.
- SpeedUp : contrôle des phases de fusion et de pénétration pour faciliter notamment certains travaux de soudage vertical montant.
- MIG Brazing : brasage MIG, à mettre en œuvre avec le métal d’apport et les paramètres adaptés.
- Electrode Plus : possibilité de soudage à l’électrode enrobée (MMA) selon l’équipement compatible.
- Contac-TIG : soudage TIG à amorçage au contact, différent du TIG HF.
- NFC Job Read : lecture de programmes de soudage depuis des cartes NFC compatibles.
- NFC Job Write : enregistrement de programmes sur carte NFC, uniquement sur ControlPro selon la composition communiquée par TPS et l’activation effective.
Le Contac-TIG ne correspond pas à un amorçage TIG haute fréquence. Cette possibilité complémentaire ne fait donc pas entrer la MicorMIG 300 dans la catégorie « postes multiprocédés » telle que définie par TPS.
Comment transformer une MicorMIG 300 standard en configuration pulsée par carte NFC ?
Si les besoins portent sur Pulse Steel, Pulse Multi-Material ou MicorTwin, le pack Master of Pulse relève du soudage MIG/MAG pulsé. Le pack Full Process MicorMIG réunit Master of Productivity et Master of Pulse. Cette distinction est développée sur la MicorMIG Puls 300 ; les deux pages correspondent à des intentions et configurations commerciales différentes.
| Configuration | Fonctions | Où la trouver chez TPS |
|---|---|---|
| MIG/MAG standard | Soudage MIG/MAG synergique avec BasicPlus ou ControlPro. | Cette fiche MicorMIG 300 non pulsée. |
| Master of Productivity | Multi-Material (CrNi307, CrNi308, CrNi316, AlMg, AlSi), SpeedArc, SpeedUp, MIG Brazing, Electrode Plus, Contac-TIG, NFC Job Read et NFC Job Write pour ControlPro uniquement. | Extension à envisager pour la MicorMIG 300 non pulsée selon compatibilité/activation. |
| Master of Pulse | Pulse Steel, Pulse Multi-Material, MicorTwin. | MicorMIG Puls 300. |
| Full Process | Réunion de Master of Productivity et Master of Pulse. | MicorMIG Puls 300. |
Cartes NFC MicorMIG ControlPro : quelles sont les trois utilisations ?
Il faut distinguer une carte d’extension, une carte de gestion des utilisateurs et une carte de programme de soudage WPS ou Job. Elles n’ont pas le même rôle. Les cartes doivent être prises en charge par la commande et les extensions du générateur.
1. Carte NFC d’extension : activer un procédé de soudage
Une carte d’extension sert à déverrouiller une fonction ou un ensemble de procédés sur la MicorMIG compatible : Master of Productivity, Master of Pulse ou Full Process. La présence d’un lecteur NFC ne prouve pas que tous ces procédés sont déjà actifs. Certains programmes nécessitent aussi les bases de synergie, le matériel et la version logicielle appropriés.
2. Carte d’autorisation : gérer les droits d’un soudeur
Sur ControlPro avec les fonctions nécessaires, les cartes utilisateurs permettent de définir les droits de modification des paramètres. Cette fonction présente notamment un intérêt pour un atelier avec plusieurs opérateurs, pour un centre de formation ou pour les travaux encadrés par un mode opératoire de soudage (WPS).
| Profil d’autorisation ControlPro | Réglages autorisés |
|---|---|
| Administrateur (Admin) | Accès complet aux paramètres principaux, secondaires et de personnalisation. |
| Soudeur avancé (Welder Advanced) | Réglage libre des paramètres principaux et secondaires. |
| Soudeur de base (Welder Basic) | Réglage libre des paramètres principaux, sans modification des paramètres secondaires. |
| Soudeur WPS avancé (WPS Welder Advanced) | Paramètres principaux modifiables dans la limite de ± 10 % ; réglage des paramètres secondaires autorisé. |
| Soudeur WPS de base (WPS Welder Basic) | Paramètres principaux modifiables dans la limite de ± 10 % ; paramètres secondaires verrouillés. |
| Verrouillé (Locked) | Verrouillage complet du système de soudage pour le profil concerné. |
Exemple : un responsable définit et valide les paramètres nécessaires à une opération, puis attribue une carte WPS Welder Basic à l’opérateur. Celui-ci peut ajuster les paramètres principaux dans la limite de ± 10 %, sans modifier les paramètres secondaires. Les niveaux indiquent des possibilités logicielles de restriction et ne garantissent pas, à eux seuls, la conformité de la soudure aux exigences d’un WPS.
3. Carte NFC Job / WPS : rappeler les réglages d’une opération
Une carte NFC Job permet de charger les réglages enregistrés d’une tâche sur un poste disposant de NFC Job Read. Avec NFC Job Write disponible et activé sur ControlPro, un utilisateur autorisé peut écrire les réglages d’une tâche compatible sur une carte. La fonction de lecture et celle d’écriture sont donc différentes.
Exemple : pour une série de pièces répétitives, un responsable prépare les réglages et les associe à une carte. Le soudeur peut charger les paramètres sans devoir les ressaisir à chaque changement de série, sous réserve que le procédé et le programme requis soient installés sur son poste.
Livret WPS EN 1090 NFC : à quoi sert-il avec la MicorMIG ?
Le livret WPS EN 1090 NFC Lorch MicorMIG / MicorMIG Pulse comprend des descriptifs de modes opératoires de soudage (WPS) imprimés pour des procédés standards ainsi que SpeedArc, SpeedUp et Pulse, un accès à la bibliothèque en ligne WPQR et des cartes NFC WPS préprogrammées. Ces cartes permettent de rappeler les réglages prévus dans les WPS sur un poste compatible.
Une carte d’extension NFC Job Read est fournie avec le livret afin de permettre l’activation de cette fonction de lecture. La lecture des cartes nécessite un poste compatible doté de NFC Job Read ou d’une fonction de lecture adaptée déjà active ; NFC Job Write, lorsqu’elle est disponible, permet quant à elle l’écriture des programmes.
Le livret et les cartes facilitent la préparation et la répétition des réglages. Ils ne remplacent ni les qualifications exigées, ni la vérification du domaine de validité du WPS, ni les contrôles nécessaires à la conformité EN 1090. Les procédés indiqués sur une carte doivent être disponibles et correctement activés sur le poste.
Conseil TPS — WPS, accès utilisateurs et répétabilité
Pour un atelier qui travaille selon des WPS, TPS recommande de distinguer trois besoins : charger un programme avec NFC Job Read, le personnaliser ou le transférer avec NFC Job Write sur ControlPro compatible, et restreindre les modifications au moyen d’un profil WPS. Le livret WPS constitue un support de préparation, pas une certification automatique des assemblages.
Caractéristiques techniques Lorch MicorMIG 300
Le manuel constructeur 909.3029.9-04 (01/2021) décrit la source MicorMIG 300 avec une plage MIG/MAG de 25 à 300 A. À 40 °C, le facteur de marche annoncé est de 300 A à 45 %, 250 A à 60 % et 200 A à 100 %. Ces valeurs concernent le MIG/MAG ; les tableaux TIG et MMA du manuel sont distincts.
| Caractéristique MicorMIG 300 | Donnée fabricant |
|---|---|
| Intensité MIG/MAG | 25–300 A |
| Facteur de marche MIG/MAG à 40 °C | 300 A à 45 % ; 250 A à 60 % ; 200 A à 100 % |
| Alimentation | Triphasé 400 V, 50/60 Hz |
| Prise / protection indiquées | CEE 32 A ; fusible temporisé 32 A |
| Vitesse de dévidage | 1–25 m/min |
| Entraînement de fil | 4 galets |
| Indice de protection | IP23S |
La capacité effective de l’ensemble dépend également de la torche, de la longueur du faisceau, des consommables et du refroidissement. La fiche propose des architectures compacte et à dévidoir séparé, ainsi que des choix air/eau, à valider selon les combinaisons autorisées par Lorch.
FAQ — MicorMIG 300 standard et NFC
Existe-t-il encore une MicorMIG 300 avec commande Basic chez TPS ?
Non. TPS propose la MicorMIG 300 en BasicPlus et ControlPro uniquement.
Master of Productivity permet-il de souder en MIG/MAG pulsé ?
Non. Master of Productivity apporte notamment Multi-Material, SpeedArc, SpeedUp et les fonctions complémentaires détaillées ci-dessus. Les fonctions pulsées se trouvent dans Master of Pulse et Full Process.
À quoi sert une carte NFC d’autorisation soudeur ?
Elle sert à choisir les droits de réglage de l’utilisateur sur une commande ControlPro compatible : liberté de réglage, limitation WPS à ± 10 % ou verrouillage.
Quelle différence entre NFC Job Read et NFC Job Write ?
NFC Job Read charge les réglages d’un programme stocké sur carte compatible. NFC Job Write enregistre une tâche sur carte, uniquement lorsque la fonction optionnelle est disponible et activée sur ControlPro.
Le livret WPS NFC rend-il automatiquement les soudures conformes EN 1090 ?
Non. Le livret fournit des WPS, des cartes de paramétrage et l’accès à une bibliothèque WPQR. Son utilisation ne remplace pas les qualifications, la validation des conditions d’application, les contrôles ni les responsabilités de l’entreprise.
Liens utiles : MicorMIG Puls 300 · Guide TPS pour choisir un poste MIG/MAG · Postes MIG/MAG standard · Contacter TPS.
Sources techniques : Lorch, manuel de source MicorMIG 909.3029.9-04 ; notice ControlPro 909.3059.9-06. Les fonctions, niveaux d’autorisation et composition du livret WPS / des upgrades sont décrits d’après les informations techniques et commerciales communiquées par TPS ; leur disponibilité effective dépend du modèle, des options et des activations.