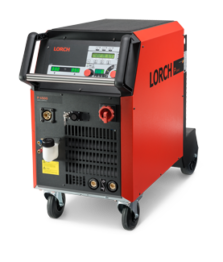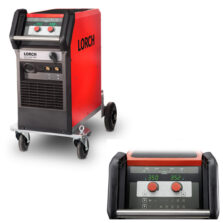
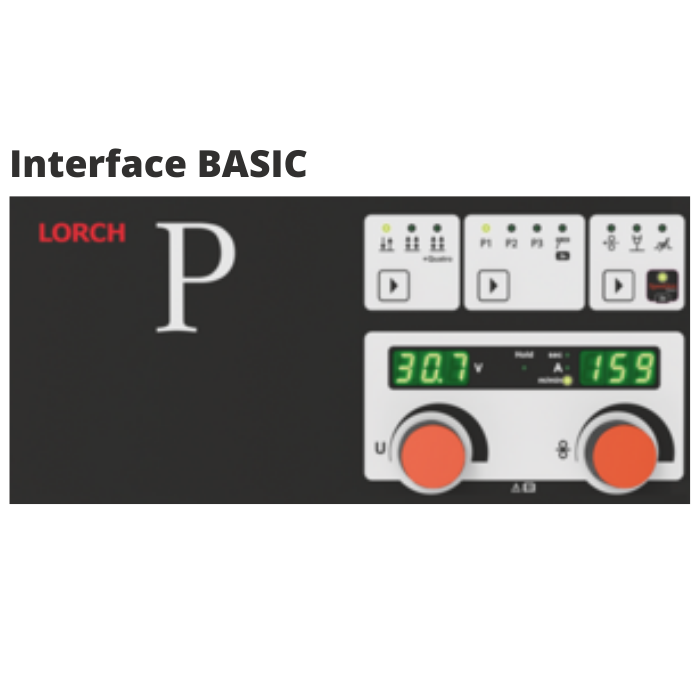
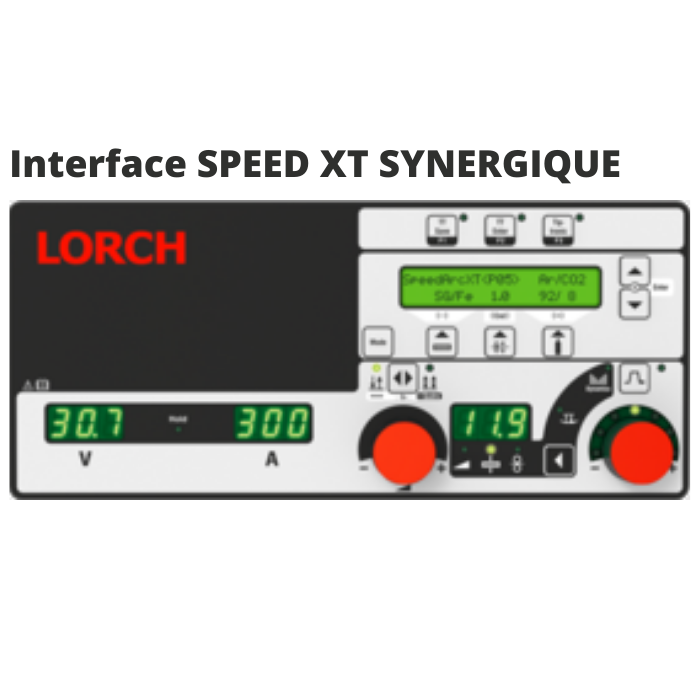
Lorch P 3500 : poste MIG/MAG industriel 350 A, Basic ou Speed XT
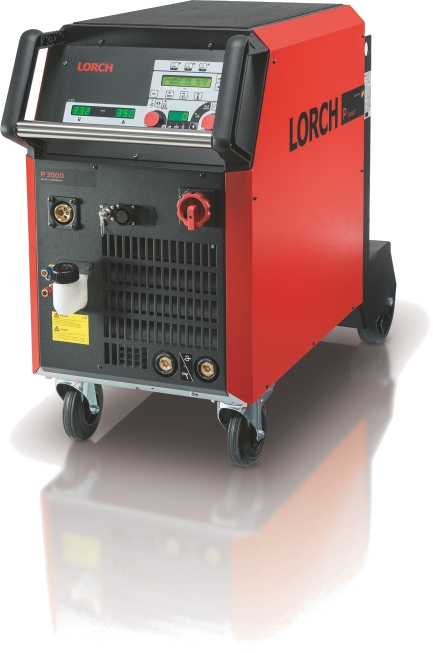
La Lorch P 3500 est une source de soudage MIG/MAG triphasée 400 V, de 25 à 350 A pour la chaudronnerie et assemblages en atelier. Le générateur se distingue par sa technologie à onduleur et par la possibilité de choisir une commande Basic ou Speed XT synergique. Il ne faut pas confondre la série P, orientée MIG/MAG standard et procédés Speed, avec les sources pulsées Lorch S SpeedPulse XT ni avec les MicorMIG évolutives par carte NFC.
Pour travailler à cadence soutenue, le critère majeur est le facteur de marche MIG/MAG à 40 °C : la P 3500 fournit 300 A à 60 % et 260 A à 100 %, selon la notice Lorch 909.2639.9-08 de juillet 2025. Le courant maximal de 350 A correspond à 30 % de facteur de marche : ce n’est pas une intensité continue.
Pour chaudronnerie et assemblages en atelier, comparer l’intensité réellement employée et sa durée d’utilisation. Prévoir une torche, des câbles et un refroidissement dimensionnés pour le courant de production. TPS – Tout Pour la Soudure, à Grâce-Hollogne près de Liège, peut aider à choisir la commande et le montage adapté.
Basic ou Speed XT (synergique) : quelle commande sélectionner ?
La commande Basic vise un réglage direct : affichage numérique, réglage continu et fonctions disponibles selon version. La commande Speed XT synergique facilite la sélection des programmes en fonction des combinaisons de fil, de gaz et de matériau ; elle ajoute une interface graphique, le réglage dynamique des procédés compatibles et une mémoire Tiptronic de 100 tâches selon Lorch.
Pour un atelier réalisant de nombreuses séries, la synergie et les tâches mémorisées facilitent la reproductibilité des réglages. La documentation présente aussi Quatromatic sur les configurations compatibles : elle permet de rappeler des jeux de paramètres durant une séquence à quatre temps, notamment pour le démarrage et le remplissage du cratère.
SpeedArc XT, SpeedRoot, SpeedUp et SpeedCold : quels procédés ?
Les procédés Speed de la série P améliorent la maîtrise de l’arc dans des applications ciblées. SpeedArc XT vise un arc MIG/MAG plus concentré ; SpeedRoot est orienté passes de racine ; SpeedUp les soudures verticales montantes ; SpeedCold les applications nécessitant une réduction de l’apport thermique. Leur disponibilité dépend de la commande, de la configuration et des éventuelles extensions prévues par Lorch.
Attention : un programme Speed ne signifie pas que la P 3500 est une source MIG/MAG pulsée. Les technologies SpeedPulse XT et les niveaux XT-Full Process appartiennent à d’autres offres Lorch ; ne pas les attribuer à la série P sur la seule base d’un libellé d’extension.
Configuration compacte, dévidoir séparé et refroidissement
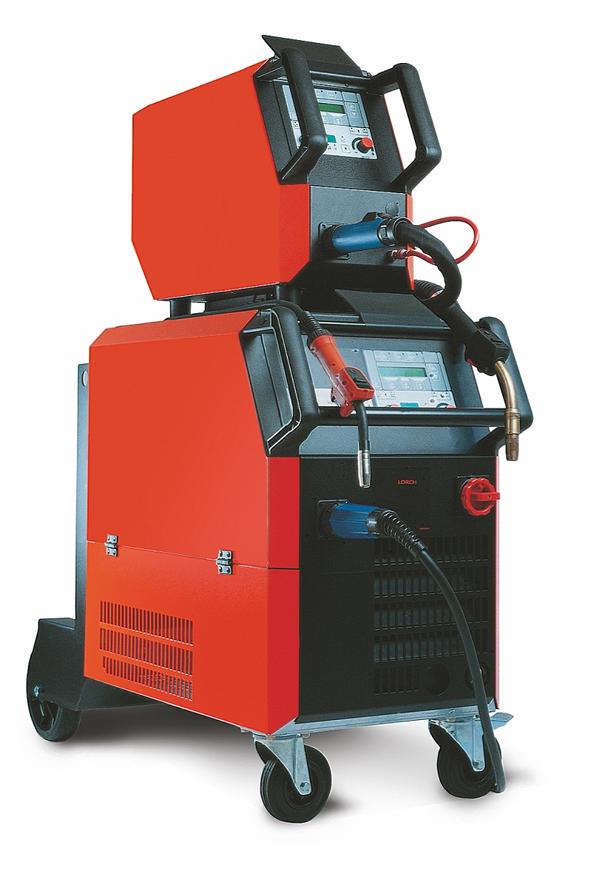
La P 3500 peut se présenter sous différentes architectures : générateur avec dévidoir intégré (version A) ou avec dévidoir séparé (version B), ainsi qu’avec une torche refroidie par gaz ou par eau lorsque l’ensemble compatible est prévu. Le choix du faisceau dépend de la portée nécessaire, de l’accessibilité du joint et de la préconisation constructeur.
Le fabricant indique une torche ML 3800 pour la configuration refroidie par gaz et une MW 5300 pour les ensembles refroidis par eau, selon sa liste d’équipements. Il faut distinguer l’équipement mentionné par le fabricant et le contenu réellement compris dans chaque offre TPS. Les choix de Procédé Supplémentaire présents dans l’ancien sélecteur ne constituent pas une confirmation d’activation logicielle.
Caractéristiques techniques de la P 3500 — manuel Lorch 909.2639.9-08
| Paramètre | Valeur constructeur |
|---|---|
| Plage MIG/MAG | 25–350 A |
| Facteur de marche MIG/MAG à 40 °C | 350 A à 30 % ; 300 A à 60 % ; 260 A à 100 % |
| Alimentation | Triphasé 3 × 400 V, 50/60 Hz |
| Protection secteur et fiche | 16 A temporisé ; CEE 16 A |
| Fils acier | Ø 0,6–1,2 mm |
| Fils aluminium | Ø 1,0–1,2 mm |
| Fils CuSi | Ø 0,8–1,2 mm |
| Dévidage | 4 galets ; vitesse réglable 0,1–25 m/min |
| Indice de protection | IP23S |
| Dimensions de la source A (L × l × h) | 1116 × 463 × 812 mm |
| Masse de la source A refroidie par gaz | 92,8 kg (poids constructeur, pas poids de colis) |
WPS EN 1090 : que garantit la documentation ?
Un livret ou un ensemble de WPS peut aider à préparer le soudage selon des procédures documentées, dans leur domaine de validité. L’utilisation d’une P 3500 ne certifie pas automatiquement une entreprise ou ses assemblages selon EN 1090. Vérifier la validité des WPS/WPQR, les qualifications et les exigences de contrôle propres au travail.
FAQ — Lorch P 3500
La P 3500 soude-t-elle en pulsé ?
Non, pas au titre de la configuration P standard documentée. Les procédés SpeedArc/SpeedRoot/SpeedUp/SpeedCold ne sont pas équivalents à SpeedPulse XT.
Quelle différence entre Basic et Speed XT ?
Basic est une commande directe ; Speed XT ajoute notamment la synergie, la sélection graphique de programmes et la mémorisation de tâches sur les configurations compatibles.
Combien d’ampères peut-elle fournir à 100 % de facteur de marche ?
À 40 °C, 260 A en MIG/MAG, selon le manuel Lorch.
Peut-on choisir un dévidoir séparé ?
Oui, lorsque la variante B est retenue. Confirmer la longueur du faisceau, les composants et le refroidissement sur l’offre exacte.
Voir aussi : Postes MIG/MAG standard · Postes MIG/MAG pulsés · Guide de choix MIG/MAG · Contacter TPS.
Source technique : manuel constructeur Lorch 909.2639.9-08 (07/2025), chapitre 22. Caractéristiques selon modèle ; équipements et extensions à confirmer par configuration.