
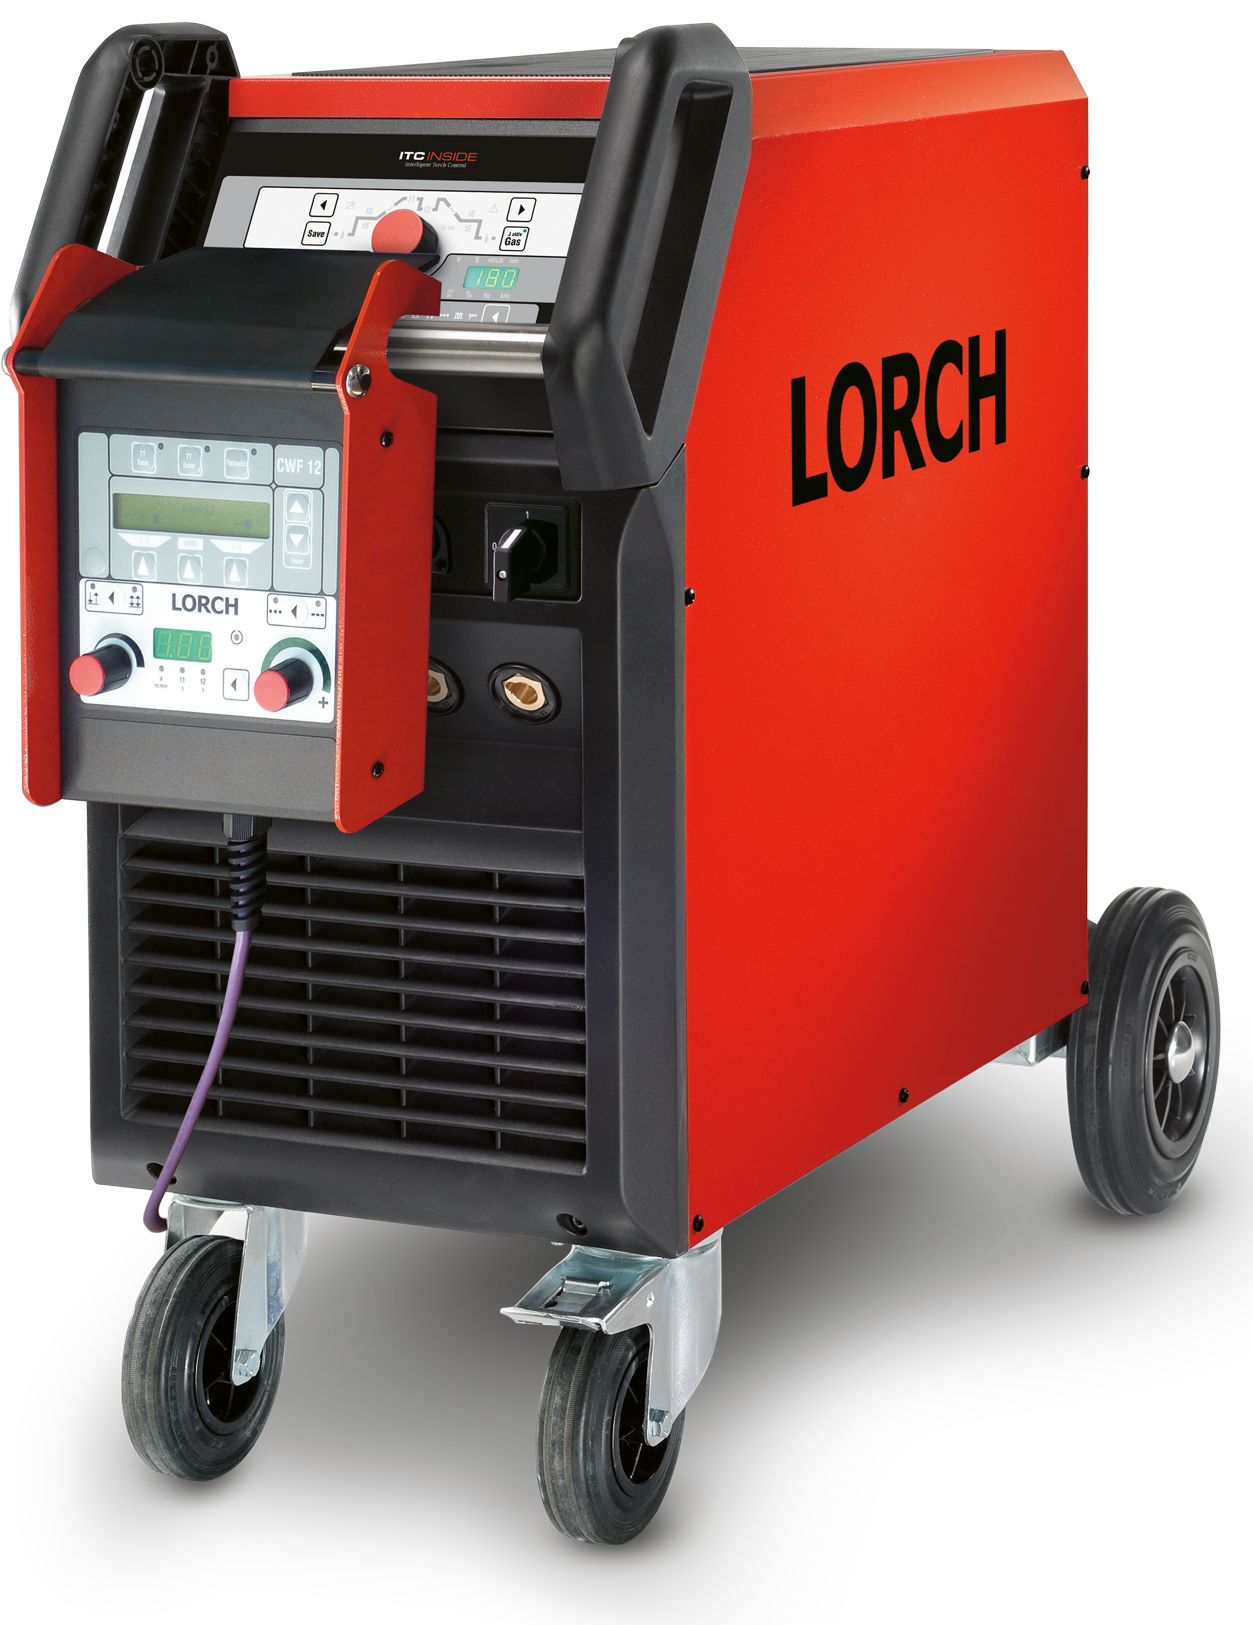
Le Lorch TF-Pro 300 est un poste TIG industriel 300 A avec dévidoir intégré, alimenté en 400 V triphasé. Il permet l’apport mécanisé de fil pendant le soudage TIG. Le manuel documente quatre configurations : DC / Gaz, DC / Eau, AC/DC / Gaz et AC/DC / Eau, avec commande ControlPro.
La différence essentielle avec un TIG manuel classique concerne l’apport de métal : le dévidoir du TF-Pro 300 avance le fil vers le bain, au lieu d’un apport entièrement manuel à la baguette. Le procédé reste du TIG ; le TF-Pro 300 ne doit pas être assimilé à un poste MIG/MAG. La mise en œuvre nécessite une configuration de torche et de positionnement du fil adaptée à l’application.
Lorch TF-Pro 300 : quatre configurations
| Configuration | Courant TIG | Refroidissement | Poids fabricant |
|---|---|---|---|
| DC / Gaz | 5–300 A DC | Gaz | 52,0 kg |
| DC / Eau | 5–300 A DC | Eau | 67,2 kg |
| AC/DC / Gaz | 5–300 A DC / AC | Gaz | 53,5 kg |
| AC/DC / Eau | 5–300 A DC / AC | Eau | 68,7 kg |
ControlPro équipe ces quatre configurations. Le choix porte sur le type de courant et le refroidissement. Les poids fabricant ci-dessus permettent de comparer les configurations gaz et eau.
Dévidoir intégré : apport mécanisé de fil TIG
Le TF-Pro 300 intègre un dévidoir destiné à l’apport de fil en soudage TIG manuel ou automatisé, selon l’équipement et le positionnement du fil. Le manuel décrit les commandes d’avance et de retrait du fil, les modes de dévidage et leurs paramètres.
| Dévidage du TF-Pro 300 | Donnée fabricant |
|---|---|
| Vitesse d’avance du fil | 0,2–6,0 m/min |
| Bobines autorisées | K300 / D200 |
| Poids maximal de bobine | 18 kg |
| Diamètre des fils acier | 0,6–1,6 mm |
| Diamètre des fils aluminium | 0,8–1,6 mm |
| Diamètre des fils CuSi | 0,8–1,6 mm |
Fil froid et fil chaud : préciser la configuration
Le manuel évoque l’apport de fil froid ou chaud. Cela ne signifie pas qu’une source de chauffage du fil est intégrée au TF-Pro 300 : le fonctionnement en fil chaud doit être vérifié avec les équipements et la configuration nécessaires. Aucune source de chauffage, torche précise ou commande supplémentaire n’est annoncée comme incluse sur cette fiche.
DC ou AC/DC : choisir selon les matériaux
Le Lorch TF-Pro 300 DC travaille en TIG courant continu, notamment pour les aciers et les inox. Le TF-Pro 300 AC/DC ajoute le courant alternatif pour les applications telles que le soudage TIG de l’aluminium et du magnésium. Le choix du fil, de la préparation et des paramètres doit rester adapté au matériau et à l’assemblage.
Facteurs de marche du TF-Pro 300 à 40 °C
| Version | À courant maximal | À 60 % | À 100 % |
|---|---|---|---|
| TF-Pro 300 DC | 300 A à 45 % | 270 A | 230 A |
| TF-Pro 300 AC/DC | 300 A à 30 % | 230 A | 200 A |
Les versions gaz et eau conservent les valeurs de leur type de courant. La capacité de travail à forte charge diffère entre DC et AC/DC : à 60 %, le fabricant indique 270 A pour le DC et 230 A pour l’AC/DC. Le choix doit tenir compte du courant réellement utilisé et de la durée des cycles.
Refroidissement gaz ou eau
Les configurations gaz et eau permettent de choisir le refroidissement de l’équipement de soudage adapté au travail prévu. Une configuration eau comprend les caractéristiques de refroidissement liquide documentées par le fabricant ; le choix de la torche et la composition commerciale exacte restent à confirmer. Le refroidissement ne remplace pas le respect du facteur de marche de la source et de la torche.
Pour choisir un TF-Pro 300, précisez le matériau, l’épaisseur, le courant de travail, la durée des cycles et le besoin d’apport de fil. TPS peut ensuite conseiller le type de courant, le refroidissement et la configuration de dévidage adaptés à votre application industrielle.
ControlPro, TIG pulsé et TipTronic
Le Lorch TF-Pro 300 ControlPro dispose de l’amorçage HF sans contact, du fonctionnement TIG en 2T / 4T et du TIG pulsé réglable de 0,2 à 2 000 Hz. La fonction TipTronic permet d’enregistrer jusqu’à 100 tâches, organisées en 10 groupes de 10 tâches. Le procédé MACS est documenté sur les versions AC/DC.
Les commandes du dévidoir permettent de régler l’avance de fil et d’utiliser les modes documentés. La fréquence de pulsation du courant TIG ne doit pas être confondue avec les limites propres au dévidage pulsé : le manuel limite la synchronisation pulsée du fil à 5 Hz. Les paramètres de courant et d’apport de fil doivent être accordés à la configuration.
Alimentation et caractéristiques techniques
| Caractéristique | Lorch TF-Pro 300 |
|---|---|
| Alimentation | 400 V triphasé, 50–60 Hz |
| Connecteur secteur | CEE 16 |
| Protection secteur | 16 A retardée |
| Plage TIG | 5–300 A |
| Plage MMA | 10–200 A |
| Facteur de marche MMA à 40 °C | 200 A à 60 % / 170 A à 100 % |
| TIG pulsé | 0,2–2 000 Hz |
| Dimensions fabricant | 880 × 400 × 755 mm |
| Indice de protection | IP23S |
Applications industrielles et limites de configuration
Le TF-Pro 300 s’adresse aux applications TIG industrielles qui nécessitent un apport mécanisé de métal, dans un processus manuel ou automatisé adapté. Le dévidage doit être réglé avec le courant et la position du fil ; il ne dispense pas de définir et de valider le mode opératoire de soudage.
L’installation doit disposer de l’alimentation 400 V triphasée requise. Les références commerciales, les accessoires livrés et la compatibilité avec une torche ou un équipement d’automatisation précis doivent être confirmés avant commande. Aucune disponibilité commerciale ni performance de production particulière n’est présumée.
FAQ – Lorch TF-Pro 300
Le TF-Pro 300 est-il un MIG/MAG ?
Non. Il s’agit d’un poste TIG avec dévidoir intégré pour l’apport mécanisé de fil pendant le soudage TIG.
Quelle différence entre les versions DC et AC/DC ?
Les deux couvrent 5–300 A en TIG. L’AC/DC ajoute le courant alternatif, notamment pour l’aluminium et le magnésium. Les facteurs de marche diffèrent : à 100 %, le TF-Pro 300 DC délivre 230 A et l’AC/DC 200 A à 40 °C.
Le système de chauffage du fil est-il intégré ?
Ce n’est pas établi pour une configuration commerciale précise. Le manuel décrit le fil froid et le fil chaud ; une utilisation en fil chaud nécessite de vérifier les équipements de chauffage et leur raccordement.
Quel refroidissement choisir ?
Gaz ou eau se choisit selon la torche, le courant réellement utilisé et la durée des cycles. Les quatre configurations sont documentées, sans que cela confirme la composition d’un ensemble commercial particulier.
Quelle alimentation faut-il prévoir ?
Le TF-Pro 300 utilise une alimentation 400 V triphasée, 50–60 Hz, avec connecteur CEE 16 et protection retardée 16 A.
Source technique : manuel Lorch T-Pro / TF-Pro ControlPro 909.1720.7-03, édition 04/2019, notamment tableaux 8 et 9 pour les configurations TF-Pro 300.
TPS – Tout Pour la Soudure, à Grâce-Hollogne près de Liège, conseille sur le choix de version et la configuration adaptée aux applications TIG industrielles. Consultez le guide TPS pour choisir un poste TIG, découvrez la gamme de postes TIG ou contactez TPS pour préciser votre application.


