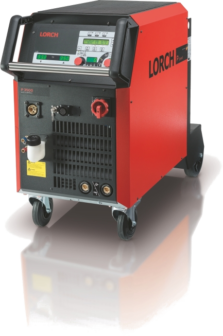
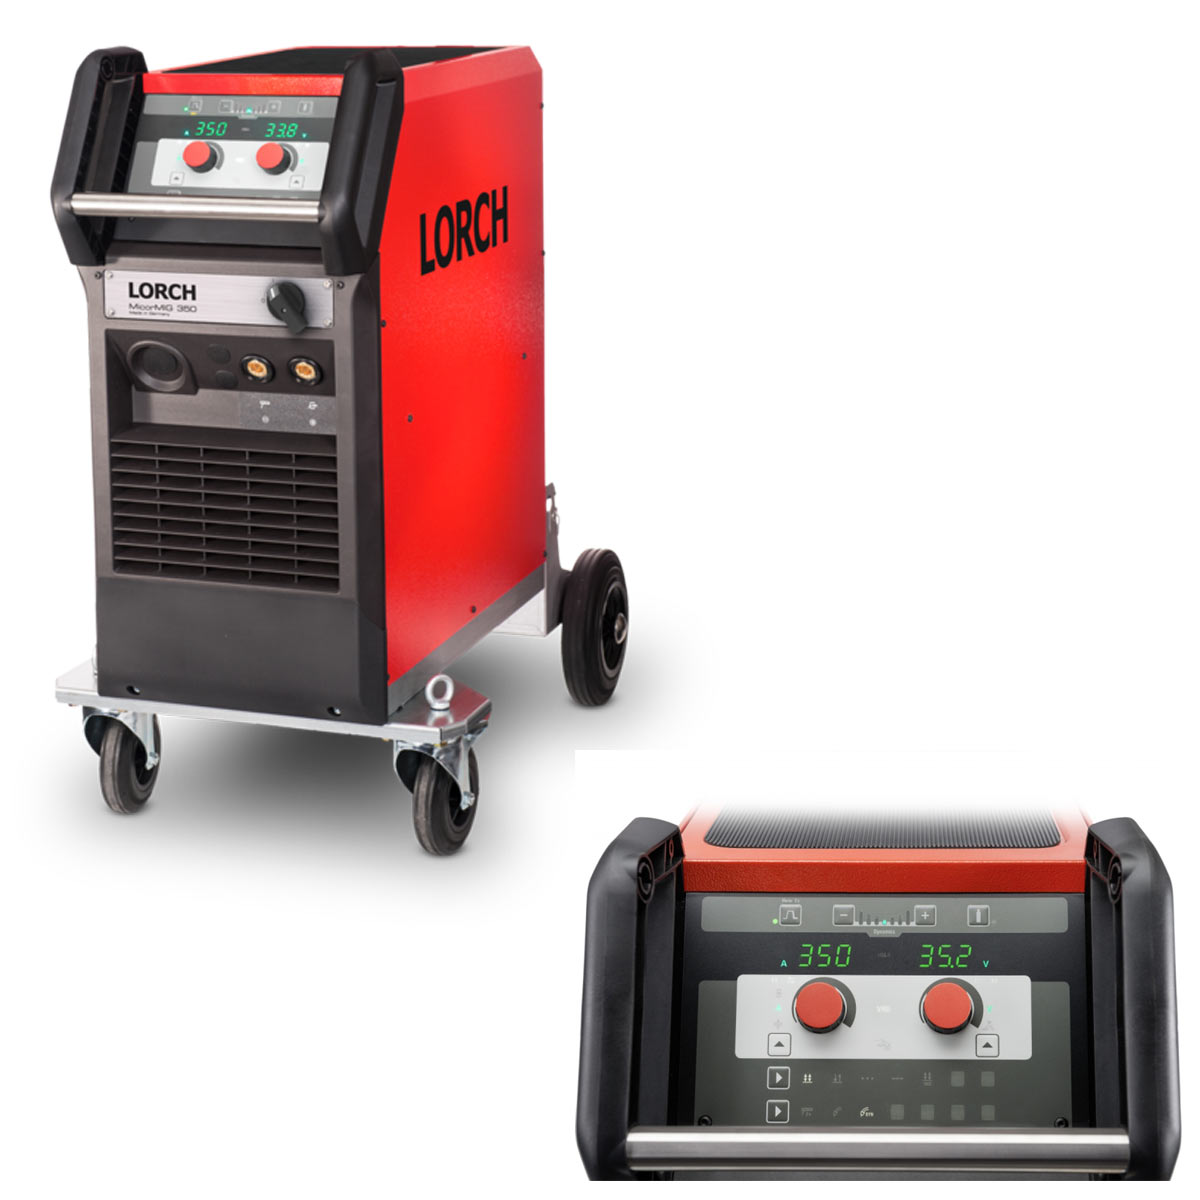
Lorch MicorMIG 350 : poste MIG/MAG synergique 350 A, évolutif par NFC
La Lorch MicorMIG 350 est une source de soudage MIG/MAG triphasée 400 V, 350 A destinée à la chaudronnerie générale et la fabrication régulière nécessitant davantage de réserve que la MicorMIG 300. La version présentée ici est non pulsée dans sa configuration de base et se décline chez TPS – Tout Pour la Soudure avec les deux commandes actuelles : BasicPlus et ControlPro. Son intérêt est de combiner la synergie MIG/MAG et une plateforme logicielle évolutive.
La MicorMIG 350 peut évoluer vers le MIG/MAG pulsé sans remplacement du générateur compatible. Qu’elle soit équipée de BasicPlus ou de ControlPro, l’activation NFC de Master of Pulse lui ajoute Pulse Steel, Pulse Multi-Material et MicorTwin ; l’upgrade Full Process ajoute les fonctions de productivité. La MicorMIG Puls 350 est la configuration commerciale présentant ces fonctions pulsées déjà activées. Les licences effectivement livrées doivent être confirmées avec TPS.
Vous pouvez commencer avec le soudage MIG/MAG synergique, ajouter Master of Productivity pour des applications spécifiques, puis activer Master of Pulse ou Full Process si vos besoins évoluent. BasicPlus et ControlPro prennent toutes deux en charge cette évolution par NFC. L’ajout de procédés ne change pas la puissance nominale de ${v.amp} A du générateur.
À quelles applications correspond la MicorMIG 350 ?
La réserve de courant de la MicorMIG 350 et son facteur de marche doivent être rapprochés des assemblages réellement soudés : nuance, épaisseur, préparation du joint, diamètre de fil, gaz, intensité en production et cadence. Le MIG/MAG non pulsé est adapté à de nombreuses réalisations courantes sans nécessiter l’achat immédiat de fonctions pulsées.
- Fabrication et chaudronnerie : soudage d’ensembles métalliques en atelier avec programmes de synergie compatibles.
- Production répétitive : sélection d’une commande et de mémoires permettant de retrouver les réglages sur des séries.
- Interventions sur structures volumineuses : étude de la configuration avec dévidoir séparé et faisceau adapté.
- Applications spécifiques : ajout des programmes de matériaux ou des procédés Speed lorsque l’extension correspondante est activée.
Les avantages de la source ne dispensent pas de choisir une torche, un refroidissement et des câbles adaptés au cycle de travail. Pour des tôles fines ou des matériaux sensibles, la pertinence du pulsé se juge sur les assemblages, pas uniquement sur la puissance affichée.
BasicPlus ou ControlPro : les commandes disponibles sur MicorMIG 350
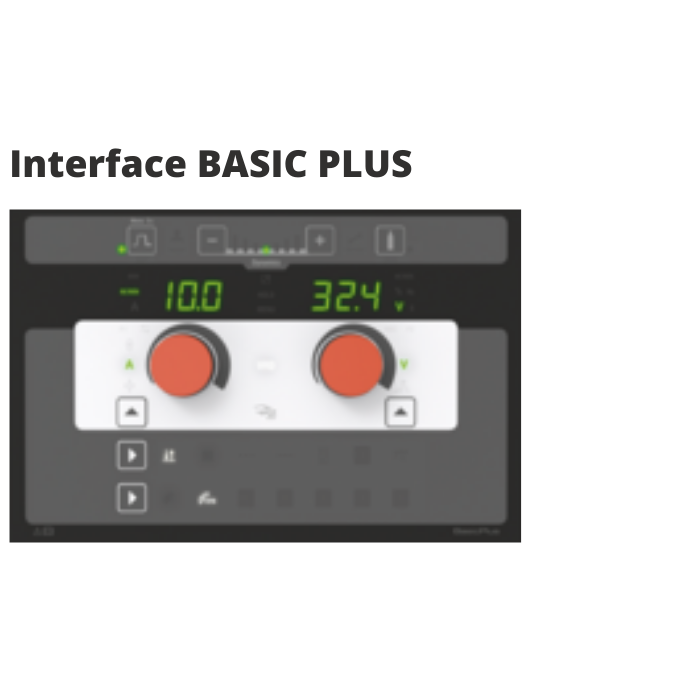
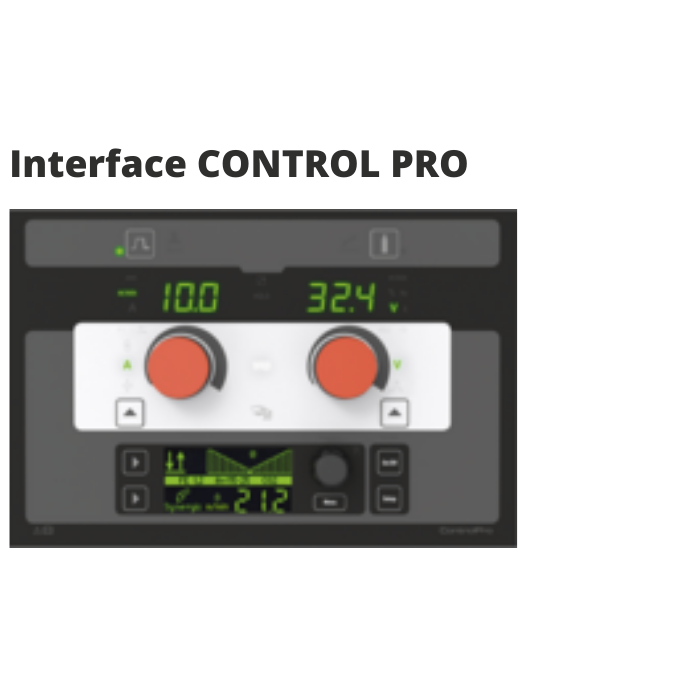
La commande Basic n’est plus commercialisée dans l’offre TPS. BasicPlus permet d’utiliser les programmes synergiques disponibles en sélectionnant notamment la combinaison de matériau, fil et gaz. ControlPro dispose d’une interface de gestion plus complète pour les programmes, les tâches Tiptronic, les extensions NFC et, selon les fonctions activées, les autorisations utilisateurs.
Le manuel ControlPro Lorch 909.3059.9-06 décrit 100 mémoires Tiptronic regroupées en dix ensembles. NFC Job Write y est une fonction optionnelle : elle n’est pas automatiquement disponible parce qu’un poste possède une interface ControlPro. Les deux commandes peuvent recevoir Master of Productivity, Master of Pulse et Full Process selon la compatibilité de l’équipement.
Quels upgrades NFC peut-on activer sur la MicorMIG 350 ?
Une carte d’extension NFC sert à activer de nouvelles fonctions logicielles sur le générateur compatible. Elle ne doit pas être confondue avec une carte de programme NFC Job ou une carte d’autorisation soudeur.
| Niveau de procédés | Contenu et intérêt | MIG/MAG pulsé |
|---|---|---|
| Configuration synergique standard | Réglage MIG/MAG synergique BasicPlus ou ControlPro ; programmes selon appareil. | Non |
| Master of Productivity (extension NFC) | Multi-Material CrNi307 / CrNi308 / CrNi316 / AlMg / AlSi, SpeedArc, SpeedUp, MIG Brazing, Electrode Plus, Contac-TIG et NFC Job Read / Write selon interface et activation. | Non |
| Master of Pulse (extension NFC) | Pulse Steel, Pulse Multi-Material, MicorTwin. | Oui |
| Full Process (extension NFC) | Réunit Master of Productivity et Master of Pulse. | Oui |
Master of Productivity : quels procédés, sans pulsé ?
Multi-Material propose des programmes synergiques pour CrNi307, CrNi308, CrNi316, AlMg et AlSi. SpeedArc produit un arc focalisé orienté vers une pénétration plus profonde et une productivité supérieure dans les conditions adaptées ; Lorch évoque environ 30 % de gain de vitesse sur des applications de référence, sans garantie universelle. SpeedUp agit sur les phases de fusion et de pénétration afin de faciliter notamment les soudures verticales montantes.
La composition transmise par TPS comprend aussi le MIG Brazing (brasage MIG), Electrode Plus (MMA), Contac-TIG (TIG avec amorçage au contact), NFC Job Read et NFC Job Write pour ControlPro seulement. Ces fonctions doivent être prises en charge et activées sur le poste ; Contac-TIG n’est pas un amorçage TIG HF.
Master of Pulse ou Full Process : quand activer le pulsé ?
Master of Pulse comprend Pulse Steel pour les aciers, Pulse Multi-Material pour l’inox et l’aluminium, ainsi que MicorTwin, qui vise un aspect de cordon rappelant le TIG à la vitesse du MIG/MAG. Le pulsé permet un meilleur contrôle du transfert dans les applications adaptées, sans garantir l’absence complète de projections. Full Process réunit Master of Pulse et Master of Productivity. Le complément peut être activé sur la MicorMIG 350 BasicPlus ou ControlPro compatible sans remplacer la source ; voir la configuration MicorMIG Puls 350.
À quoi servent les trois familles de cartes NFC ?
Carte d’extension : activer les procédés du poste
L’achat et l’utilisation d’une extension NFC permettent de déverrouiller le niveau de procédés choisi sur une machine compatible. Il faut ensuite confirmer la présence des courbes pertinentes et des consommables correspondants. Cette carte d’activation ne correspond pas à une carte WPS ni à une carte opérateur.
Carte utilisateur : attribuer des autorisations avec ControlPro
Une commande ControlPro compatible permet de limiter les modifications des paramètres suivant le profil attribué. La gestion des droits est intéressante pour des ateliers utilisant plusieurs soudeurs, des établissements de formation ou la production encadrée par des WPS.
| Profil ControlPro | Autorisations |
|---|---|
| Administrateur (Admin) | Accès complet aux paramètres principaux, secondaires et de personnalisation. |
| Soudeur avancé (Welder Advanced) | Modification libre des paramètres principaux et secondaires. |
| Soudeur de base (Welder Basic) | Réglage des paramètres principaux uniquement. |
| Soudeur WPS avancé (WPS Welder Advanced) | Paramètres principaux ajustables à ± 10 % ; modification des paramètres secondaires possible. |
| Soudeur WPS de base (WPS Welder Basic) | Paramètres principaux ajustables à ± 10 % ; paramètres secondaires verrouillés. |
| Verrouillé (Locked) | Verrouillage des réglages et du système de soudage. |
Exemple : un responsable configure le poste pour une tâche ; le soudeur reçoit un profil WPS Welder Basic. Ses corrections des paramètres principaux sont limitées à ± 10 %, et les paramètres secondaires sont verrouillés. Ces limites logicielles ne remplacent pas la validation de la procédure applicable.
Carte NFC Job : rappeler ou enregistrer un programme
NFC Job Read charge les paramètres préprogrammés d’une tâche compatible. Avec NFC Job Write activé sur ControlPro, les paramètres d’un programme peuvent être enregistrés sur carte. Sur BasicPlus, l’activation du pulsé est possible, mais cela ne lui confère pas automatiquement la fonction d’écriture de tâches NFC propre à ControlPro.
Livret WPS EN 1090 NFC : comment l’utiliser sur une MicorMIG 350 ?
Le livret WPS EN 1090 NFC – Lorch MicorMIG / MicorMIG Pulse comporte des modes opératoires imprimés pour les procédés standards et les procédés Lorch SpeedArc, SpeedUp et Pulse. Il donne accès en ligne à une bibliothèque de WPQR et à des cartes NFC WPS préprogrammées pour le réglage des postes compatibles. Une carte d’upgrade NFC Job Read est incluse pour l’activation de la lecture sur un poste compatible.
Pour rappeler un WPS sur le poste, celui-ci doit disposer de NFC Job Read ou d’une fonction de lecture appropriée déjà activée et, surtout, du procédé décrit par le WPS. Une carte contenant un programme Pulse ne rend pas pulsée une machine n’ayant pas encore reçu le pack de procédés correspondant. Le livret ne constitue pas, à lui seul, une certification EN 1090 des assemblages.
Pour une entreprise travaillant avec plusieurs opérateurs ou des WPS, distinguer activation des procédés, lecture des jobs et autorisations utilisateurs permet d’éviter les achats ou configurations inutiles. TPS, à Grâce-Hollogne près de Liège, accompagne la sélection de la commande et des extensions, ainsi que les possibilités d’essai, de démonstration ou de prise en main selon l’équipement.
Caractéristiques techniques Lorch MicorMIG 350 et facteur de marche
Selon le manuel Lorch 909.3029.9-04, édition 01/2021, la MicorMIG 350 dispose d’une plage MIG/MAG de 25 à 350 A. À 40 °C, elle fournit 300 A à 60 % et 250 A à 100 % de facteur de marche en MIG/MAG. Le courant maximal de 350 A correspond à 45 % de facteur de marche. Il ne faut pas confondre ces valeurs avec celles des tableaux TIG ou MMA figurant dans la notice.
| Caractéristique Lorch MicorMIG 350 | Donnée constructeur |
|---|---|
| Plage MIG/MAG | 25–350 A ; 15,3 à 31,5 V |
| Facteur de marche MIG/MAG à 40 °C | 350 A à 45 % ; 300 A à 60 % ; 250 A à 100 % |
| Alimentation secteur | Triphasé 400 V, 50–60 Hz |
| Fusible secteur / fiche | 32 A temporisé / CEE 32 A |
| Vitesse de fil | 1–25 m/min |
| Fils acier | 0,6 à 1,2 mm |
| Fils aluminium | 1,0 à 1,2 mm |
| Fils CrNi et CuSi | 0,8 à 1,2 mm |
| Entraînement de fil | 4 galets |
| Indice de protection | IP23S |
Le manuel distingue plusieurs constructions et masses selon que le générateur est compact ou associé à un dévidoir séparé ou un refroidisseur. Le poids d’expédition et le contenu des accessoires ne sont pas présumés identiques pour toutes les variations. Les longueurs de faisceau affichées dans le sélecteur commercial doivent être vérifiées par rapport à la configuration et aux préconisations du constructeur.
FAQ — MicorMIG 350 synergique et évolutive
La MicorMIG 350 BasicPlus peut-elle devenir pulsée par NFC ?
Oui. Comme la commande ControlPro, la BasicPlus permet l’activation de Master of Pulse ou Full Process sur le générateur compatible, sans le remplacer.
Faut-il remplacer la machine pour passer de Master of Productivity au pulsé ?
Non, sur une MicorMIG compatible. L’upgrade NFC de procédés permet d’activer les fonctions pulsées supplémentaires. La composition des fonctions et les prérequis doivent être confirmés.
Quelle différence entre BasicPlus et ControlPro ?
Les deux commandes permettent la synergie et l’évolution de procédés. ControlPro apporte notamment des possibilités avancées de tâches, d’autorisations et de NFC Job Write lorsque cette option est activée.
Une carte WPS NFC donne-t-elle accès au procédé Pulse ?
Non. La carte WPS sert à rappeler des réglages ; le pack pulsé et les courbes nécessaires doivent déjà être activés sur la machine.
Le courant maximal de 350 A est-il disponible en continu ?
Non. À 40 °C, le manuel constructeur annonce 350 A à 45 % de facteur de marche MIG/MAG, contre 250 A à 100 %.
Liens utiles : MicorMIG Puls 350 · Guide TPS : quel poste MIG/MAG choisir ? · Postes MIG/MAG · Contacter TPS.
Sources : manuel Lorch MicorMIG 909.3029.9-04 (01/2021), manuel ControlPro 909.3059.9-06, composition des extensions et des cartes NFC communiquée par TPS. La disponibilité de chaque fonction dépend des programmes et équipements activés.