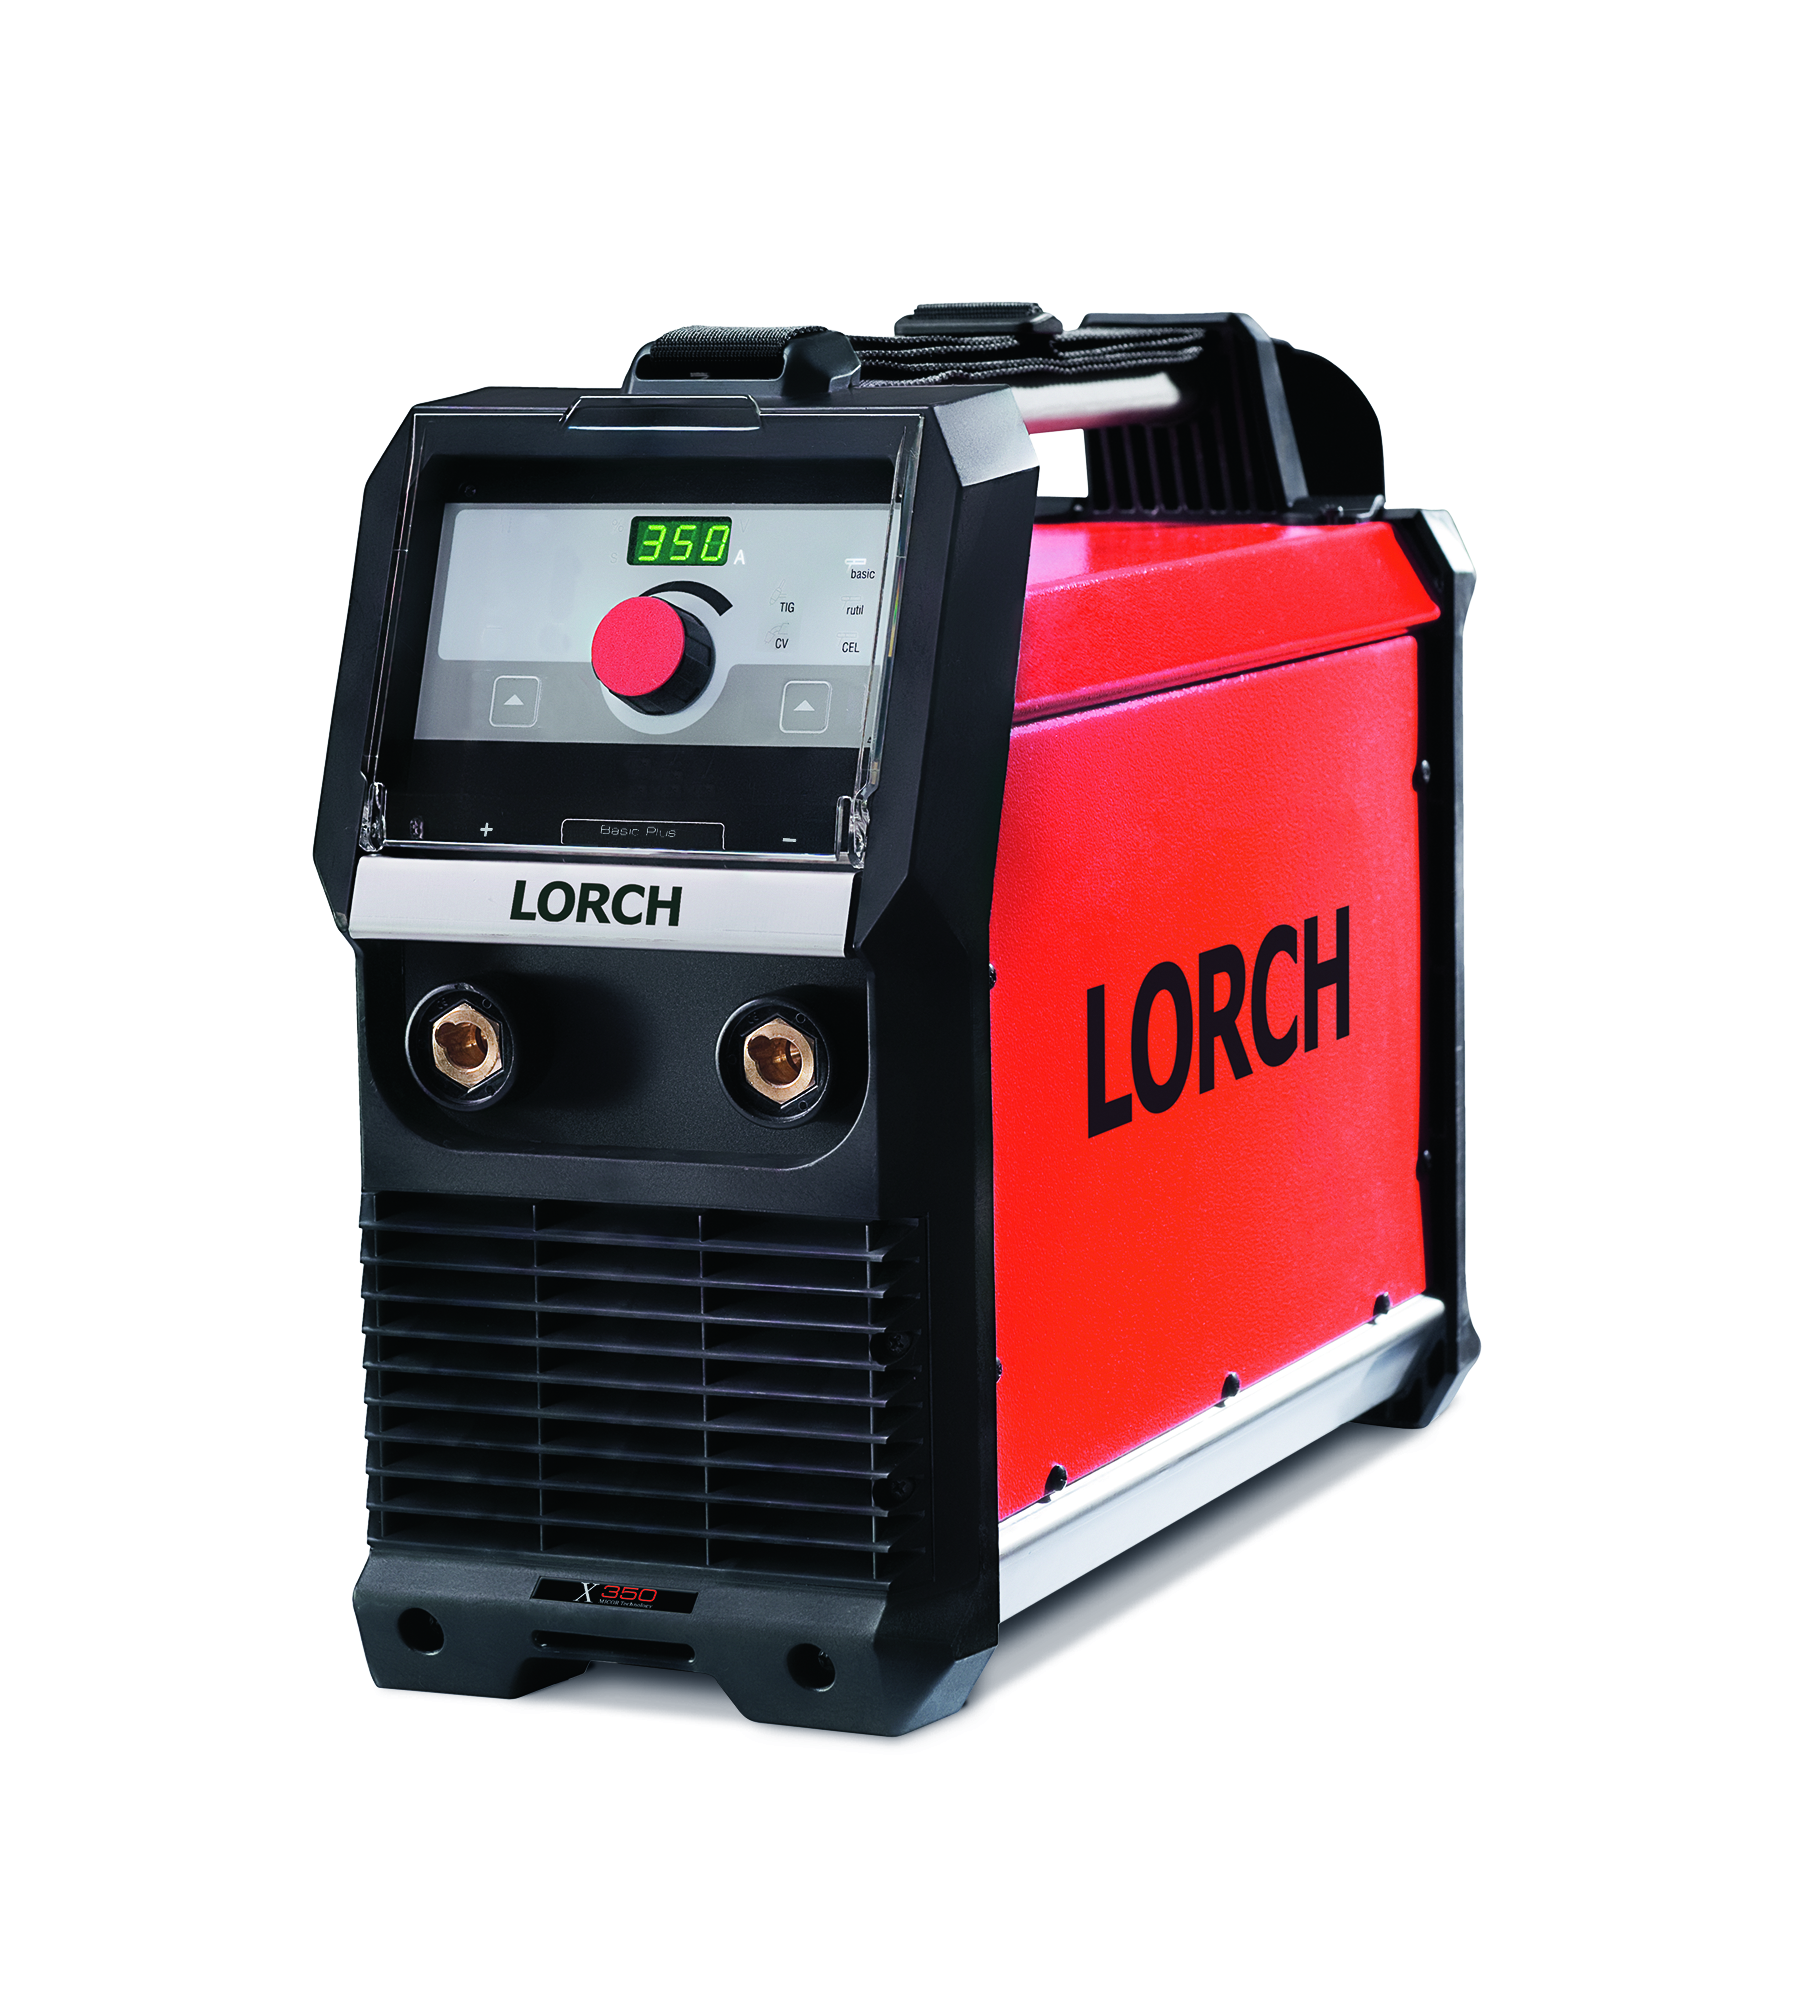
Le Lorch X 350 est un poste de soudage MMA industriel alimenté en 400 V triphasé, disponible en BasicPlus, ControlPro et ControlPro PST.
Les trois versions travaillent de 10 à 350 A en MMA avec des électrodes basiques, rutiles et cellulosiques de 1,5 à 8 mm. Le facteur de marche MMA atteint 280 A à 60 % et 230 A à 100 % à 40 °C.
BasicPlus privilégie une commande simplifiée. ControlPro ajoute les fonctions Up et pulsé. ControlPro PST reprend ces fonctions et ajoute l’inversion de polarité.
La puissance maximale de 350 A est commune aux trois versions. Le choix dépend surtout des électrodes, des positions de soudage et du besoin éventuel de changer la polarité.
Lorch X 350 BasicPlus, ControlPro ou PST : quelle différence ?
| Fonction | BasicPlus | ControlPro | ControlPro PST |
|---|---|---|---|
| Référence machine | 116.3500.0 | 116.3510.0 | 116.3513.0 |
| Courant MMA | 10–350 A | 10–350 A | 10–350 A |
| Interface | Commande simplifiée | Fonctions avancées | ControlPro avec commande PST |
| Mode CEL | Oui | Oui | Oui |
| HotStart | Oui | Oui | Oui |
| ArcForce | Oui | Oui | Oui |
| TIG DC au contact | Oui | Oui | Oui |
| Gougeage | Oui, avec équipement adapté | Oui, avec équipement adapté | Oui, avec équipement adapté |
| MIG/MAG avec dévidoir externe optionnel | Caractéristique CV | Caractéristiques CV et CC | Caractéristiques CV et CC |
| Fonction Up | Non | Oui | Oui |
| Pulsé | Non | Oui | Oui |
| Inversion de polarité | Non | Non | Oui, sans permutation des câbles |
| Télécommande adaptée | HR 33 : réglage du courant | HR 33 : réglage du courant | HR 33 PST : courant, polarité et Standby |
Pourquoi choisir le Lorch X 350 ?
- 350 A maximum en MMA.
- 280 A à 60 % et 230 A à 100 % de facteur de marche MMA à 40 °C.
- Électrodes de 1,5 à 8 mm, avec mode dédié CEL.
- HotStart et ArcForce pour l’amorçage et le comportement de l’arc.
- Gougeage avec équipement adapté et TIG DC au contact.
- Up et pulsé sur ControlPro ; inversion de polarité sur ControlPro PST.
Le courant à utiliser dépend des recommandations du fabricant de l’électrode et du mode opératoire applicable, dans la limite des 350 A du générateur.
Mode CEL et électrodes cellulosiques
Les trois versions disposent d’un mode dédié aux électrodes cellulosiques CEL. Le manuel Lorch décrit ce mode pour les électrodes à enrobage cellulosique et le soudage vertical.
Cette présélection adapte le comportement du générateur à ce type d’électrode. Le courant, la polarité et la technique de soudage doivent rester conformes aux recommandations du fabricant de l’électrode et au mode opératoire.
HotStart et ArcForce
HotStart
Le HotStart augmente temporairement le courant à l’amorçage pour améliorer le démarrage de l’arc. Il est réglable de 5 à 200 %, avec une valeur standard de 125 %.
Sa durée est réglable de 0 à 20 secondes, avec une valeur standard de 1,0 seconde.
ArcForce
L’ArcForce augmente temporairement le courant lorsque l’arc devient court afin de maintenir l’arc et de limiter le collage de l’électrode. Le réglage va de 0 à 200 %, avec une valeur standard de 100 %.
ControlPro : fonction Up et soudage pulsé
Les versions ControlPro et ControlPro PST disposent de fonctions supplémentaires qui ne sont pas proposées sur BasicPlus.
Fonction Up
La fonction Up est destinée au soudage vertical. ControlPro donne accès aux paramètres associés afin d’adapter le comportement de l’arc à l’application.
Pulsé
Le courant alterne entre le courant principal I1 et un courant secondaire I2. Les réglages disponibles sont :
- fréquence : 0,2 à 2000 Hz ;
- courant secondaire I2 : 1 à 200 % du courant principal ;
- durée relative des impulsions : 1 à 99 %.
ControlPro PST : inversion de polarité
Le X 350 ControlPro PST permet de changer la polarité depuis le panneau de commande sans permuter manuellement les câbles de soudage.
Cette fonction est utile lorsqu’une électrode ou un mode opératoire impose un changement de polarité.
La polarité correcte dépend toujours de l’électrode, des recommandations de son fabricant et du mode opératoire de soudage applicable. Il n’existe pas de polarité universelle à appliquer à toutes les électrodes.
Télécommandes HR 33 et HR 33 PST
Les télécommandes sont des accessoires. Elles ne constituent pas des variations de cette fiche.
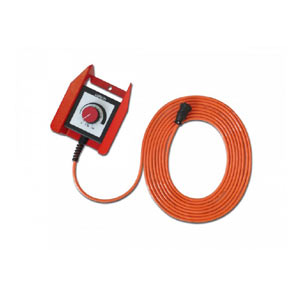
- HR 33 – réf. 570.1033.0 : câble de 7,5 m et réglage à distance du courant.
- HR 33 PST – réf. 570.1033.5 : câble de 15 m, réglage du courant, commutation de polarité sur un appareil équipé PST et fonction Standby.
La HR 33 PST est principalement associée au X 350 ControlPro PST. Elle n’ajoute pas l’inversion de polarité à un générateur dépourvu du dispositif PST.
TIG DC et MIG/MAG avec dévidoir externe
Le X 350 permet le TIG DC de 10 à 350 A, avec 300 A à 60 % et 250 A à 100 % à 40 °C. L’amorçage se fait par contact de l’électrode tungstène sur la pièce puis soulèvement, sans haute fréquence.
Il ne s’agit pas d’un poste TIG AC/DC complet : la fonction TIG est en courant continu.
Le MIG/MAG nécessite un coffret dévidoir externe optionnel et les accessoires adaptés. La plage CV est de 10 à 350 A. BasicPlus utilise la caractéristique CV ; ControlPro et ControlPro PST permettent la sélection CV ou CC.
Gougeage à l’électrode carbone
Le X 350 dispose d’un mode gougeage. Cette utilisation nécessite :
- un chalumeau de gougeage adapté ;
- une électrode carbone ;
- une alimentation en air comprimé.
Caractéristiques techniques du Lorch X 350
| Caractéristique | Lorch X 350 |
|---|---|
| Alimentation | 400 V / 3~, 50–60 Hz |
| Courant MMA | 10–350 A |
| Facteur de marche MMA à 60 % | 280 A à 40 °C |
| Facteur de marche MMA à 100 % | 230 A à 40 °C |
| Diamètre des électrodes | 1,5 à 8,0 mm |
| TIG DC | 10–350 A ; 300 A à 60 % et 250 A à 100 % à 40 °C |
| Protection secteur retardée | 25 A |
| Indice de protection | IP34S |
| Dimensions de la source | 515 × 185 × 400 mm |
Deux configurations disponibles
Chaque version est proposée en deux configurations :
- Poste seul ;
- Jeu de câbles : câbles de soudage 50 mm² de 4 m, porte-électrode et pince de masse.
Limites à connaître
- Le TIG est en courant continu avec amorçage au contact, sans amorçage HF ; le X 350 ne propose pas le TIG AC.
- Le MIG/MAG nécessite un dévidoir externe optionnel et les accessoires adaptés.
- La polarité doit suivre les recommandations du fabricant de l’électrode et le mode opératoire.
- L’intérêt de la fonction PST dépend du besoin réel de changer la polarité dans l’application.
- Les fonctions Up et pulsé sont réservées aux versions ControlPro et ControlPro PST.
FAQ – Lorch X 350
Quelle différence entre BasicPlus et ControlPro ?
La plage MMA de 10 à 350 A est commune. BasicPlus privilégie une commande simplifiée ; ControlPro ajoute notamment Up, le pulsé et des réglages avancés.
Quelle différence entre ControlPro et ControlPro PST ?
ControlPro PST reprend les fonctions ControlPro et ajoute l’inversion de polarité sans permutation manuelle des câbles.
Le X 350 convient-il aux électrodes cellulosiques ?
Oui, les trois versions disposent d’un mode CEL dédié. Le courant et la polarité restent à choisir selon l’électrode et le mode opératoire.
Peut-on souder en TIG avec le X 350 ?
Oui, en TIG DC avec amorçage par contact puis soulèvement. Il ne s’agit pas d’un poste TIG AC.
Peut-on utiliser le X 350 en MIG/MAG ?
Oui, avec un coffret dévidoir externe compatible et les accessoires adaptés. BasicPlus utilise la caractéristique CV ; ControlPro et ControlPro PST proposent CV et CC.
Données techniques fabricant : manuel d’utilisation Lorch Série X, document 909.1550.7-11.
TPS – Tout Pour la Soudure, à Grâce-Hollogne près de Liège, peut vous aider à choisir la version adaptée à vos électrodes et à votre application.
Guide TPS : quel poste MMA / électrode enrobée choisir ?