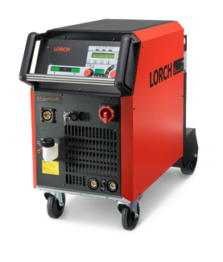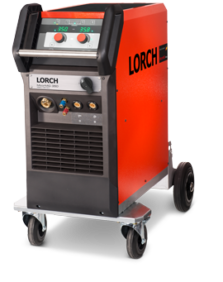
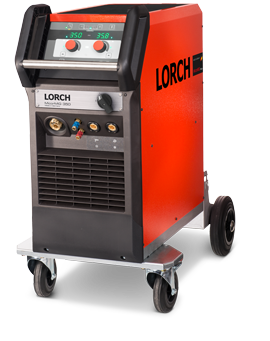
Lorch MicorMIG Puls 350 : poste MIG/MAG pulsé 350 A, évolutif par NFC
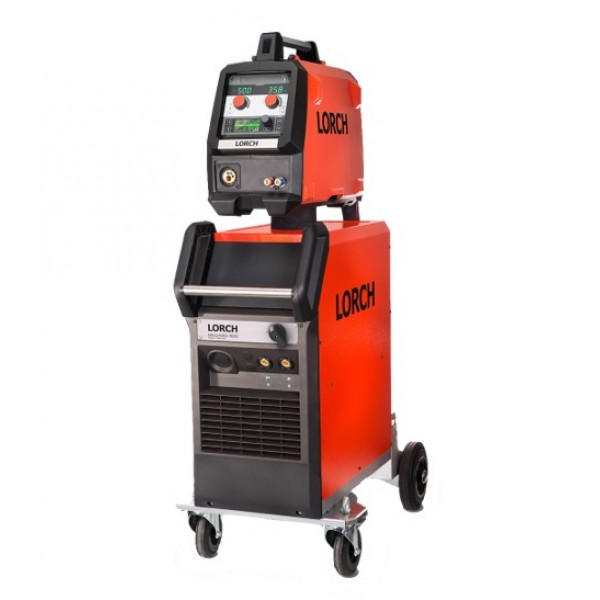
La Lorch MicorMIG Puls 350 est une configuration du générateur MicorMIG 350 destinée à la fabrication d’ensembles en acier et les travaux sur inox ou aluminium où le contrôle du transfert pulsé apporte un avantage. Elle utilise une alimentation triphasée 400 V et propose le soudage MIG/MAG pulsé avec les programmes réellement activés sur la machine. Chez TPS – Tout Pour la Soudure, à Grâce-Hollogne près de Liège, la gamme est disponible avec les commandes BasicPlus ou ControlPro, et avec différentes architectures de refroidissement et de dévidage.
MicorMIG standard et MicorMIG Puls partagent la même plateforme de puissance. La MicorMIG 350 non pulsée peut devenir pulsée par activation de Master of Pulse ou de Full Process au moyen d’une carte NFC, sur BasicPlus comme sur ControlPro, sans remplacer le générateur compatible. Une configuration Puls correspond à une machine livrée avec les fonctions pulsées retenues déjà activées. L’activation exacte des procédés doit être confirmée dans l’offre.
La distinction entre MicorMIG ${v.amp} et MicorMIG Puls ${v.amp} est avant tout logicielle et commerciale : Master of Pulse active les procédés pulsés ; Full Process leur associe les fonctions de productivité. L’upgrade NFC n’augmente pas la puissance de la source. Les paramètres de l’offre doivent correspondre aux procédés et applications réellement utilisés.
Pourquoi utiliser le MIG/MAG pulsé avec la MicorMIG 350 ?
Le transfert pulsé modifie le courant afin de contrôler la formation et le détachement des gouttes de métal d’apport. Avec une combinaison appropriée de fil, de gaz et de courbe, il contribue à limiter les projections associées au régime d’arc de transition et peut favoriser la maîtrise du bain. Ces bénéfices sont conditionnés par les réglages, l’épaisseur, la géométrie de joint, la position et le procédé sélectionné.
- Pulse Steel : pulsé appliqué aux aciers compatibles, avec réduction recherchée des projections en évitant le régime de transition.
- Pulse Multi-Material : programmes pulsés pour les aciers inoxydables et l’aluminium, selon les diamètres de fil et les gaz pris en charge.
- MicorTwin : fonction visant un aspect de cordon proche de certains cordons TIG, à la vitesse de progression possible en MIG/MAG ; ce n’est pas du soudage TIG.
Une machine pulsée peut également réaliser des opérations MIG/MAG conventionnelles si les courbes adaptées sont disponibles. Le pulsé n’est pas systématiquement nécessaire : si les travaux ne le justifient pas, la MicorMIG 350 standard reste une solution pertinente, avec la possibilité d’évolution ultérieure par NFC.
Master of Pulse ou Full Process : quelle configuration de procédés choisir ?
Le Master of Pulse comprend précisément Pulse Steel, Pulse Multi-Material et MicorTwin. Le Full Process MicorMIG rassemble ce pack et toutes les fonctions de Master of Productivity indiquées dans la composition commerciale TPS. Il s’agit d’extensions par cartes NFC sur la plateforme MicorMIG, sans lien d’équivalence avec le Full Process de la gamme iQS.
| Fonctions | Master of Pulse | Full Process MicorMIG |
|---|---|---|
| Pulse Steel, Pulse Multi-Material, MicorTwin | Inclus | Inclus |
| Multi-Material CrNi307/308/316, AlMg, AlSi | Non inclus | Inclus |
| SpeedArc, SpeedUp, MIG Brazing | Non inclus | Inclus |
| Electrode Plus, Contac-TIG | Non inclus | Inclus, selon compatibilité et activation |
| NFC Job Read / NFC Job Write | Non assimilables automatiquement au pack Pulse | Par le volet Productivity selon commande ; écriture sur ControlPro uniquement |
Que comprend le volet Master of Productivity du Full Process ?
Les programmes Multi-Material visent les fils CrNi307, CrNi308, CrNi316, AlMg et AlSi. SpeedArc fournit un arc focalisé et peut accélérer certaines soudures par rapport au MIG/MAG classique dans les conditions prévues par Lorch. Le constructeur indique un gain d’environ 30 % dans des applications de référence, qui ne constitue pas une garantie universelle. SpeedUp vise le contrôle des phases de fusion et de pénétration, notamment pour les soudures verticales montantes.
Le niveau Productivity indiqué par TPS contient aussi le MIG Brazing, Electrode Plus (MMA), Contac-TIG (amorçage TIG au contact), NFC Job Read et NFC Job Write sur ControlPro uniquement. Le Contac-TIG n’est pas un amorçage TIG HF et ne justifie pas un changement de catégorie WooCommerce vers « multiprocédés » selon la classification retenue par TPS.
La carte NFC rend-elle la MicorMIG 350 plus puissante ?
Non. L’extension active des logiciels et des courbes de soudage compatibles ; elle ne transforme pas une source 350 A en modèle de puissance supérieure et ne modifie pas le facteur de marche nominal du générateur. Les gains de rendement d’un procédé sont à vérifier sur les pièces effectivement soudées.
BasicPlus et ControlPro : toutes deux compatibles avec les upgrades pulsés
La commande Basic n’est plus commercialisée chez TPS. BasicPlus et ControlPro permettent toutes deux d’évoluer vers les packs Master of Productivity, Master of Pulse et Full Process par activation NFC, selon les logiciels et prérequis du matériel.
BasicPlus convient à la sélection et à l’utilisation des programmes synergiques installés. ControlPro apporte des possibilités de gestion avancées des tâches et des profils opérateurs. Le manuel ControlPro 909.3059.9-06 décrit jusqu’à 100 jobs Tiptronic répartis en dix groupes ; la possibilité d’écrire un job sur carte NFC est une option distincte.
Les trois usages des cartes NFC MicorMIG
1. Carte d’extension NFC : activer des procédés
Une carte d’upgrade NFC active un ensemble de fonctions sur la machine compatible. Elle peut par exemple permettre à une MicorMIG 350 non pulsée de bénéficier de Master of Pulse ou de Full Process. Les fonctions une fois installées restent soumises à la disponibilité des programmes, de la commande et des accessoires appropriés.
2. Carte de gestion des utilisateurs : attribuer des restrictions
Les fonctions avancées de ControlPro permettent de gérer les droits d’accès aux réglages via des cartes utilisateurs compatibles. Cette possibilité est particulièrement utile pour les entreprises travaillant avec des opérateurs de niveaux différents, des centres de formation et des productions soumises à des modes opératoires de soudage (WPS).
| Niveau de carte utilisateur ControlPro | Possibilités de réglage |
|---|---|
| Admin / Administrateur | Accès aux paramètres principaux, secondaires et de personnalisation. |
| Welder Advanced / Soudeur avancé | Réglages principaux et secondaires libres. |
| Welder Basic / Soudeur de base | Réglages principaux libres, paramètres secondaires bloqués. |
| WPS Welder Advanced / Soudeur WPS avancé | Principaux dans une plage ± 10 % et réglages secondaires autorisés. |
| WPS Welder Basic / Soudeur WPS de base | Principaux dans une plage ± 10 %, secondaires bloqués. |
| Locked / Verrouillé | Verrouillage complet du système de soudage. |
Exemple : un responsable définit le réglage de référence ; une carte WPS Welder Basic laisse à l’opérateur la possibilité de corriger les paramètres principaux dans une limite de ± 10 % tout en bloquant les paramètres secondaires. La présence de ce verrouillage logiciel ne garantit pas à elle seule le respect des exigences de qualification et de production.
3. Carte NFC Job ou WPS : lire ou écrire des programmes
NFC Job Read sert à charger un programme stocké sur une carte NFC compatible. NFC Job Write permet, sur une ControlPro avec l’option activée, d’enregistrer les réglages d’une tâche sur une carte. La carte d’accès utilisateur, la carte de programme et la carte d’extension de procédés ne remplissent donc pas la même fonction.
Les fichiers de tâches et les cartes NFC ne dispensent pas de vérifier les matériaux, les diamètres de fil, le gaz et le procédé actif. Une carte prévue pour une fonction pulsée ne peut pas être exécutée correctement si le programme concerné n’est pas installé.
Livret WPS EN 1090 NFC : préparation des réglages et bibliothèque WPQR
Le livret WPS EN 1090 NFC – Lorch MicorMIG / MicorMIG Pulse contient un recueil imprimé de WPS couvrant des procédés classiques ainsi que des procédés Lorch SpeedArc, SpeedUp et Pulse. Il comprend l’accès en ligne à une bibliothèque de WPQR et des cartes NFC WPS préprogrammées, conçues pour régler un poste compatible conformément aux paramètres du mode opératoire sélectionné.
Le livret comprend également une carte d’extension NFC Job Read. Celle-ci permet d’activer la fonction de lecture sur l’appareil compatible. La fonction NFC Job Write, disponible en option sur ControlPro, n’est pas indispensable à la simple lecture d’une carte WPS lorsque la lecture est activée. Le procédé décrit par le WPS doit toutefois être lui-même disponible sur le générateur.
Les documents WPS et WPQR doivent être utilisés dans le domaine de validité applicable. Ce livret n’est pas, à lui seul, une attestation de conformité EN 1090 des assemblages. Les qualifications des opérateurs, les contrôles et l’exécution restent à vérifier par l’entreprise.
Pour un atelier de production ou un centre de formation, TPS conseille d’examiner séparément : les procédés réellement activés (Master of Pulse ou Full Process), la lecture/écriture des programmes NFC, puis les cartes d’autorisation des soudeurs. À Grâce-Hollogne, près de Liège, TPS accompagne le choix de la configuration et des équipements complémentaires.
MicorMIG Puls 350 : puissance et facteur de marche à 40 °C
Selon le manuel constructeur Lorch 909.3029.9-04 (01/2021), la source MicorMIG 350 couvre 25–350 A en MIG/MAG. Le constructeur annonce à 40 °C 350 A à 45 % de facteur de marche, 300 A à 60 % et 250 A à 100 %. Il faut distinguer la capacité du générateur de celle de la torche, du faisceau et du refroidisseur ainsi que des éventuelles particularités de chaque courbe de soudage.
| Données MicorMIG 350 du constructeur | MIG/MAG |
|---|---|
| Plage de courant et de tension | 25–350 A ; 15,3–31,5 V |
| Facteur de marche à 40 °C | 350 A à 45 % ; 300 A à 60 % ; 250 A à 100 % |
| Alimentation secteur | 3 × 400 V ; 50–60 Hz |
| Protection et raccordement indiqués | 32 A temporisés ; CEE 32 A |
| Vitesse de dévidage | 1–25 m/min |
| Diamètre du fil acier | 0,6 à 1,2 mm |
| Diamètre du fil aluminium | 1,0 à 1,2 mm |
| Diamètre du fil inox CrNi / CuSi | 0,8 à 1,2 mm |
| Entraînement du fil | Quatre galets |
| Protection du générateur | IP23S |
La fiche WooCommerce prévoit des versions compactes ou avec dévidoir séparé, un refroidissement par air ou eau et différentes longueurs de faisceau. La capacité de la torche, le montage du dévidoir et la longueur du faisceau doivent être cohérents avec les courants employés, les fils et les préconisations fabricant. Le sélecteur d’achat comporte les variantes matérielles ; les upgrades logiciels doivent être convenus séparément dans la composition commerciale.
FAQ — Lorch MicorMIG Puls 350
Peut-on rendre pulsée une MicorMIG 350 BasicPlus sans changer de générateur ?
Oui. Comme ControlPro, la BasicPlus compatible peut recevoir Master of Pulse ou Full Process par carte d’extension NFC.
Full Process comprend-il Master of Pulse ?
Oui. Full Process MicorMIG associe Master of Pulse et Master of Productivity. Il inclut notamment Pulse Steel, Pulse Multi-Material, MicorTwin, Multi-Material, SpeedArc et SpeedUp.
La carte NFC WPS active-t-elle le soudage pulsé ?
Non. Une carte WPS charge les paramètres d’une tâche. Pour exécuter une tâche pulsée, la machine doit disposer du procédé pulsé actif.
Peut-on limiter un soudeur à ± 10 % des paramètres ?
Oui, avec les fonctions de gestion ControlPro compatibles. Les profils WPS Welder Advanced et WPS Welder Basic limitent les modifications des paramètres principaux à ± 10 %, tout en distinguant les droits sur les paramètres secondaires.
Quelle intensité délivre le poste à 100 % de facteur de marche ?
À 40 °C, la source MicorMIG 350 est annoncée à 250 A à 100 % en MIG/MAG, contre 350 A à 45 %.
Voir aussi : Lorch MicorMIG 350 standard – évolutive NFC · Guide TPS du MIG/MAG · Postes MIG/MAG pulsés · Contact TPS.
Sources : notice source Lorch MicorMIG 909.3029.9-04 (01/2021), notice ControlPro 909.3059.9-06 et données de composition des upgrades/cartes NFC communiquées par TPS. Chaque fonction requiert une configuration compatible et les activations prévues.