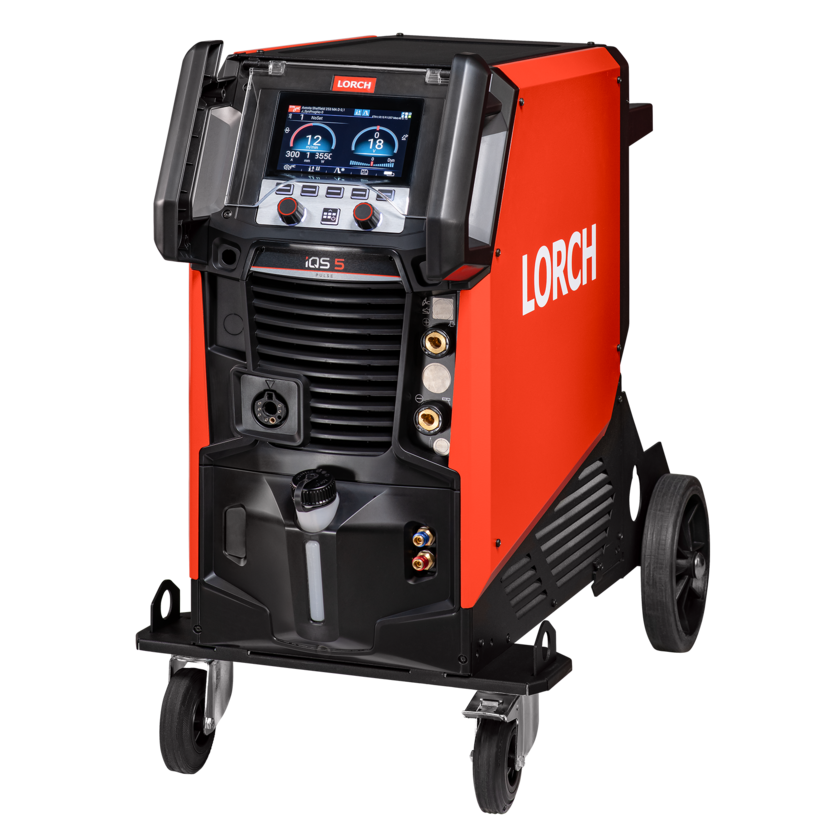
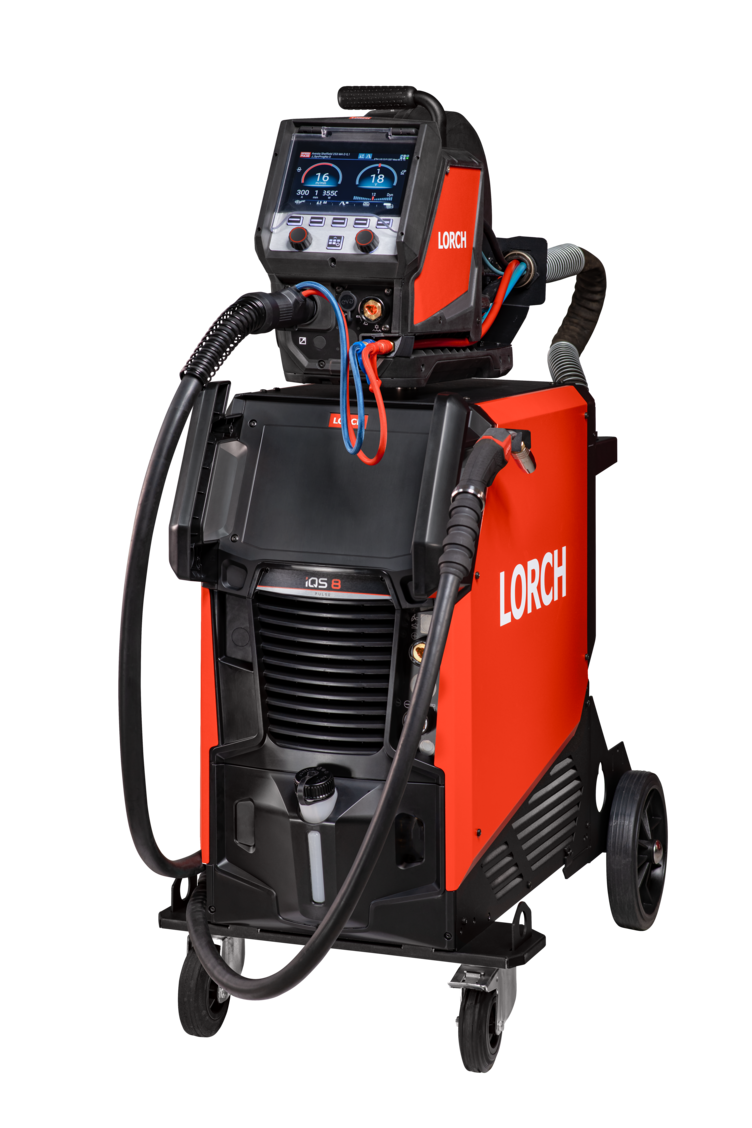
Lorch iQS 5 Pulsé : poste MIG/MAG industriel 400 A pour les travaux exigeants
La Lorch iQS 5 Pulsé est un poste à souder MIG/MAG triphasé de 400 A de la plateforme iQS. Elle vise les professionnels recherchant une réserve de courant élevée et la stabilité des paramètres sur des cycles de travail soutenus. Le fabricant annonce 400 A à 60 % et 300 A à 100 % de facteur de marche à 40 °C en MIG/MAG. Ces valeurs la distinguent de la Lorch iQS 3 Pulsé, limitée à 320 A maximum et 220 A à 100 %.
L’iQS 5 associe Smart Process Control, une interface Smart Cockpit 7 pouces et une architecture de dévidage configurable. Chez TPS – Tout Pour la Soudure, à Grâce-Hollogne près de Liège, la configuration commercialisée est pulsée. Le pack Full Process, qui ajoute plusieurs technologies avancées d’arc, est proposé en supplément : toutes ces fonctions ne sont donc pas à considérer comme incluses de série.
Repère TPS — Pourquoi choisir la iQS 5 ?
La priorité de la iQS 5 est la capacité en courant et en facteur de marche : 300 A à 100 % à 40 °C, contre 220 A sur la iQS 3. Le choix doit être fondé sur les intensités réellement employées, la durée de soudage et les contraintes thermiques de l’ensemble générateur + torche + faisceau, et non sur les seuls 400 A affichés.
Quand privilégier la Lorch iQS 5 plutôt que la iQS 3 ?
La iQS 5 convient particulièrement aux ateliers qui prévoient de travailler plus longtemps à courant élevé ou souhaitent davantage de réserve pour certaines épaisseurs, diamètres de fil et configurations de joints. Le bénéfice ne se résume pas à obtenir 80 A supplémentaires d’intensité maximale ; la différence à 100 % de facteur de marche est tout aussi importante.
- Chaudronnerie et constructions métalliques : assemblages pouvant nécessiter un courant de travail soutenu et plusieurs passes selon le joint et les qualifications applicables.
- Fabrication répétitive : possibilité de travailler avec des programmes enregistrés et des corrections ciblées afin de limiter les écarts de réglage.
- Grandes structures : étude d’une solution à coffret-dévidoir MF-09 séparé pour rapprocher l’alimentation du fil de la zone de soudage.
- Applications acier, inox et aluminium : choix des consommables, du gaz, des galets et des procédés activés ; le pulsé ne dispense pas de qualifier les paramètres.
- Évolution des applications : possibilité d’examiner l’upgrade Full Process si les besoins dépassent les procédés de la configuration pulsée de base.
Une intensité supérieure n’est pas nécessairement avantageuse en tôlerie très fine ou lorsque les courants réellement utilisés restent nettement sous les capacités de la iQS 3. Le modèle inférieur peut alors être le dimensionnement le plus approprié.
Capacité de soudage et facteur de marche de la iQS 5 à 40 °C
Le facteur de marche est déterminant pour estimer le fonctionnement soutenu du générateur. À 400 A et 60 %, le constructeur indique une durée équivalente à six minutes de soudage sur un cycle de référence de dix minutes, à 40 °C et dans les conditions d’essai décrites. À 300 A et 100 %, l’appareil peut travailler sur la totalité de ce cycle de référence.
Ces données ne constituent ni une garantie de durée illimitée à 400 A, ni une capacité automatique de la torche. Les caractéristiques de la torche, du refroidisseur, des câbles, de l’installation électrique et des consommables doivent être cohérentes avec le générateur.
Caractéristiques techniques Lorch iQS 5
| Caractéristique | Lorch iQS 5 – donnée fabricant |
|---|---|
| Technologie commercialisée par TPS | MIG/MAG pulsé |
| Plage d’intensité MIG/MAG | 25–400 A |
| Plage de tension MIG/MAG | 15–34 V |
| Facteur de marche à 40 °C : 60 % | 400 A |
| Facteur de marche à 40 °C : 100 % | 300 A |
| Alimentation secteur | Triphasé 3~ 380–480 V |
| Protection par fusibles | 32 A temporisés, selon tableau fabricant |
| Fiche secteur | CEE 32 A |
| Tension à vide | 80 V DC |
| Indice de protection | IP23S (EN 60529) |
| Entraînement du fil | 4 × 4 galets selon configuration documentée |
| Dimensions de l’ensemble représenté en brochure (L × l × H) | 1 090 × 508 × 892 mm ; ne constituent pas les dimensions d’expédition |
| Interface de commande | Smart Cockpit, écran 7 pouces |
| Architecture | Source compacte ou source avec coffret-dévidoir externe MF-09 selon configuration |
Valeurs extraites du tableau fabricant Lorch iQS, brochure française 913.1298.2 (02/2025). Les dimensions et équipements illustrent la configuration présentée par le fabricant ; le contenu du pack TPS et les données d’expédition sont à confirmer séparément.
Le MIG/MAG pulsé de la iQS 5 et le pack Full Process : quelle différence ?
Pour l’offre TPS, la iQS 5 est une machine MIG/MAG pulsée. Cela ne signifie pas que toutes les technologies d’arc citées dans la documentation Lorch sont automatiquement activées. Le client peut ajouter Full Process pour disposer d’un ensemble complémentaire de fonctions, dont la liste fournie par TPS comprend notamment SpeedPulse XT, Pulse XT, SpeedArc, SpeedRoot, SpeedUp, SpeedCold, RCS, SpeedTwin, Twin function et SpeedWave XT.
| Configuration | Ce qu’elle signifie pour l’iQS 5 |
|---|---|
| iQS 5 Pulsé | Configuration MIG/MAG pulsée proposée par TPS ; puissance et fonctions standard à confirmer dans le descriptif de l’offre. |
| Full Process en supplément | Ensemble de procédés cité par TPS : SpeedPulse XT, Pulse XT, SpeedArc, SpeedRoot, SpeedUp, SpeedCold, RCS, SpeedTwin, Twin function et SpeedWave XT, plus des variantes selon applications. |
| Architecture du dévidage | Version compacte ou coffret MF-09 distinct selon le poste commandé ; ne pas supposer qu’un MF-09 est inclus. |
| Refroidissement et torche | Équipement à préciser selon intensités, facteur de marche et consommables ; ne pas supposer un refroidisseur à eau ou une torche particulière. |
| Connectivité | Wi-Fi présent dans la plateforme iQS ; fonctions Lorch Connect, abonnements et services à préciser. |
Quels procédés composent le Full Process iQS ?
- SpeedPulse XT / Pulse XT : procédés de transfert pulsé avancés, distincts du simple positionnement « iQS pulsée ».
- SpeedArc : technologie Lorch de concentration de l’arc pour les applications où sa pénétration et sa dynamique sont adaptées.
- SpeedRoot : procédé orienté vers le soudage de passes de racine.
- SpeedUp : application dédiée au soudage vertical montant selon conditions définies.
- SpeedCold : procédé de maîtrise de l’apport thermique pour certaines applications sensibles à la déformation.
- RCS (Rapid Current Shutdown) : régulation du transfert en court-circuit visant, selon le fabricant, une meilleure maîtrise du bain et une réduction des projections.
- SpeedTwin / Twin function : fonctions spécifiques de modulation de paramètres à distinguer des technologies de soudage tandem à deux fils.
- SpeedWave XT : procédé supplémentaire mentionné dans le pack ; ses applications et paramètres exacts sont à vérifier dans la documentation propre à la version activée.
Important : le Full Process iQS n’est pas identique au Full Process des Lorch MicorMIG. Les noms de packs et les procédés inclus dépendent de la plateforme. Avant la vente, TPS confirme la composition, la compatibilité logicielle et les éventuelles modalités d’activation.
Smart Process Control : quelle valeur pour un atelier de production ?
L’architecture Smart Process Control (SPC) de la gamme iQS a été conçue pour gérer et faire évoluer les procédés de soudage et leurs courbes caractéristiques. Pour un responsable d’atelier, son intérêt réside dans le choix de programmes cohérents avec les matériaux et consommables, ainsi que dans les possibilités d’évolution logicielle documentées par Lorch.
La disponibilité des procédés additionnels, y compris ceux du Full Process, ne découle pas de la seule présence de SPC : elle doit être vérifiée sur la configuration vendue et les licences activées. Les performances de soudage annoncées par le constructeur restent également tributaires des consommables, du gaz, de la préparation de joint et des réglages.
Smart Cockpit : commandes et mémorisation des réglages
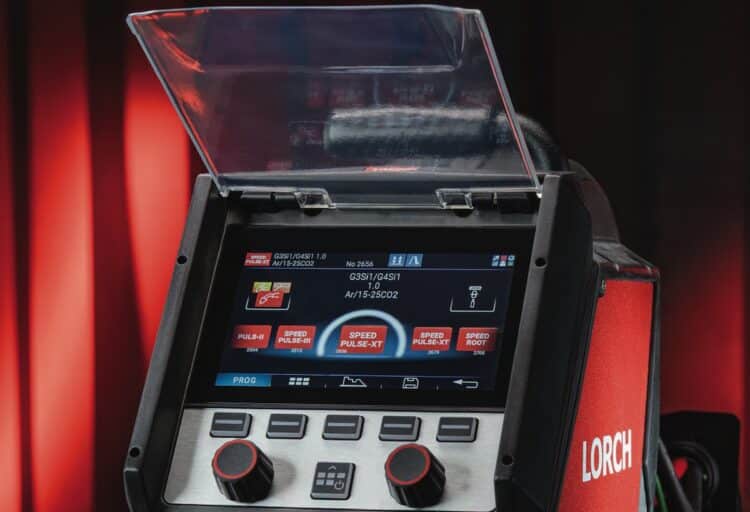
Le Smart Cockpit de la iQS 5 comporte un écran TFT de 7 pouces et un accès aux paramètres et menus de l’appareil. La brochure Lorch met en avant la lisibilité de l’interface, une protection d’écran remplaçable, une utilisation compatible avec des gants et une commande par écran ou boutons. Le menu QuickAccess permet de retrouver les réglages fréquemment utilisés.
La notice iQS décrit la gestion des Tiptronic-Jobs, avec possibilité de mémoriser jusqu’à 999 tâches dans le mode concerné. Cette fonction facilite le rappel des paramètres pour des travaux répétitifs ; elle ne se substitue pas à la validation des modes opératoires de soudage.
Commande depuis la torche
La famille iQS permet d’envisager différentes torches, dont PowerMaster-Pro, Up-Down ou Top-Button présentées dans le catalogue Lorch. Le choix influe sur les possibilités de réglage à la torche, sur l’ergonomie et sur l’accès aux fonctions. Le modèle de torche n’est pas présumé compris dans l’offre sans vérification.
Dévidage 4 × 4, coffret MF-09 et refroidissement : quelle installation retenir ?
Le fabricant décrit deux architectures pour sa gamme : l’installation A compacte avec dévidoir intégré et l’installation B équipée d’un coffret-dévidoir séparé. Le MF-09 utilise un entraînement 4 × 4 galets, un changement rapide des galets et une structure modulaire adaptable aux contraintes de manutention.
À courant soutenu, le refroidissement de la torche prend une importance particulière. Lorch documente un groupe à eau modulaire WUK. Son éventuelle présence, la compatibilité de la torche et la longueur du faisceau intermédiaire doivent être précisées dans la configuration. Le refroidissement par eau peut être approprié à certains cycles exigeants, mais il n’est pas annoncé comme systématiquement inclus dans la iQS 5.
Le choix d’un dévidoir séparé peut faciliter le travail sur les structures volumineuses. Il ne faut cependant pas supposer qu’un faisceau de n’importe quelle longueur est compatible : les limites constructeur et le montage retenu restent déterminants.
Wi-Fi et Lorch Connect : connectivité de la série iQS
La documentation Lorch présente le Wi-Fi embarqué et l’intégration possible de Lorch Connect pour la collecte et la consultation de données de soudage. Les fonctions accessibles peuvent différer selon les services gratuits, les abonnements et les évolutions logicielles disponibles. Les options de suivi, d’analyse et de mise à niveau doivent être décrites dans la proposition commerciale.
Les fonctions NFC de gestion des autorisations, des tâches et des upgrades, documentées sur les commandes ControlPro MicorMIG, ne sont pas automatiquement attribuées à la iQS 5 : ce sont deux architectures de commande distinctes.
Comparatif iQS 3 Pulsé ou iQS 5 Pulsé : laquelle choisir ?
La plateforme de commande et le positionnement MIG/MAG pulsé sont communs aux deux modèles proposés par TPS. La différence principale à retenir pour dimensionner l’installation est la réserve de puissance à 40 °C. La iQS 5 passe à 400 A à 60 % et 300 A à 100 %, contre 320 A et 220 A sur la iQS 3. Les procédés additionnels du pack Full Process doivent être distingués du niveau de puissance.
| Critère | Lorch iQS 3 Pulsé | Lorch iQS 5 Pulsé |
|---|---|---|
| Intensité MIG/MAG maximale | 320 A | 400 A |
| Facteur de marche à 60 % à 40 °C | 320 A | 400 A |
| Facteur de marche à 100 % à 40 °C | 220 A | 300 A |
| Tension MIG/MAG | 15–30 V | 15–34 V |
| Alimentation électrique | Triphasé 380–480 V | Triphasé 380–480 V |
| Plateforme de commande | Smart Cockpit et SPC | Smart Cockpit et SPC |
| Pack Full Process | Supplément selon configuration TPS | Supplément selon configuration TPS |
Si vos travaux nécessitent régulièrement plus de 220 A en fonctionnement soutenu, la iQS 5 mérite d’être étudiée, sous réserve que l’ensemble du système soit correctement dimensionné. Si les intensités et la cadence restent dans la plage de l’iQS 3, la Lorch iQS 3 Pulsé peut constituer une solution mieux ajustée.
Conseil TPS — Vérifier avant de choisir la iQS 5
Pour dimensionner correctement un poste MIG/MAG 400 A, TPS recommande de préciser le métal, l’épaisseur, le joint, le diamètre de fil, la position, le temps d’arc et les reprises à éviter. Nous pouvons étudier les courbes nécessaires, la pertinence du pack Full Process, le dévidoir et le refroidissement. À Grâce-Hollogne, près de Liège, TPS accompagne le choix technique et, selon le matériel et les disponibilités, peut organiser essai, démonstration, mise en service ou prise en main.
FAQ — Lorch iQS 5 Pulsé
La Lorch iQS 5 peut-elle souder à 400 A en continu ?
Non. La documentation Lorch indique 400 A à 60 % de facteur de marche à 40 °C et 300 A à 100 % pour le soudage MIG/MAG. La capacité thermique de la torche et du reste de l’installation doit être vérifiée séparément.
La Lorch iQS 5 est-elle pulsée de série chez TPS ?
Oui, la configuration iQS 5 proposée par TPS est MIG/MAG pulsée. Le supplément Full Process concerne les procédés additionnels et ne doit pas être confondu avec la capacité pulsée de base.
Le pack Full Process est-il obligatoire ?
Non. TPS le propose en supplément pour accéder aux procédés spécifiques indiqués dans l’offre. Son intérêt dépend des matériaux, des types de joints et des applications à réaliser.
La iQS 5 fonctionne-t-elle en monophasé 230 V ?
Non. L’alimentation indiquée par Lorch pour la iQS 5 est triphasée 380–480 V, avec fiche CEE 32 A et protection temporisée de 32 A dans le tableau constructeur.
Peut-on choisir un dévidoir séparé et une torche refroidie par eau ?
La gamme iQS documente le coffret MF-09 et un refroidissement à eau modulaire. Leur fourniture et les accessoires compatibles dépendent de la configuration commercialisée ; ils doivent être confirmés avant la commande.
Sources fabricant et liens utiles
Documentation technique utilisée : Lorch iQS – brochure FR 913.1298.2 (02/2025), notamment tableau des caractéristiques ; notice Lorch iQS 909.3430.7-00 (03/2025), module 3. La composition du supplément Full Process et le positionnement pulsé de l’offre correspondent aux informations commerciales communiquées par TPS ; les valeurs de soudage sont celles annoncées par le fabricant. Aucun SKU, contenu de pack ni poids d’expédition non confirmé n’est attribué à ce produit.
Comparer avec la Lorch iQS 3 Pulsé · Voir les postes MIG/MAG pulsés · Guide TPS : quel poste MIG/MAG choisir ? · Demander conseil à TPS.