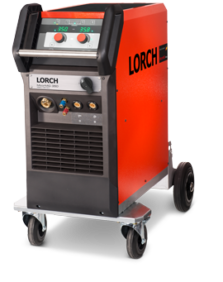
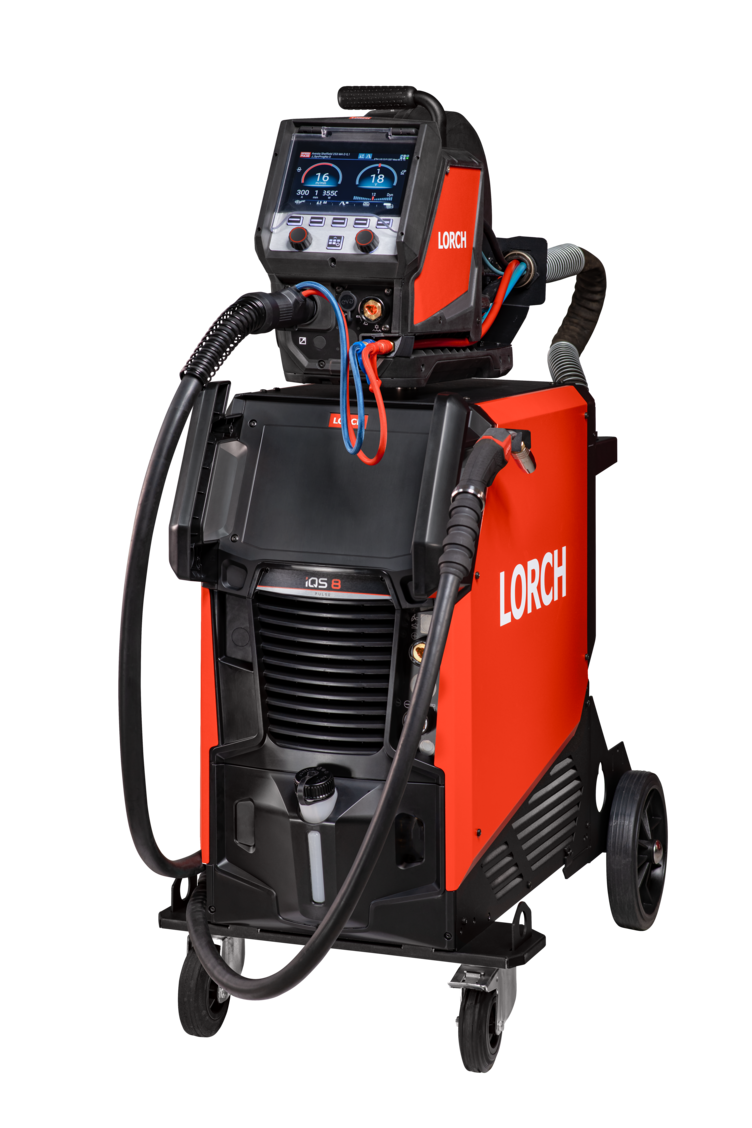
Lorch iQS 3 Pulsé : poste MIG/MAG industriel 320 A et pack Full Process en supplément
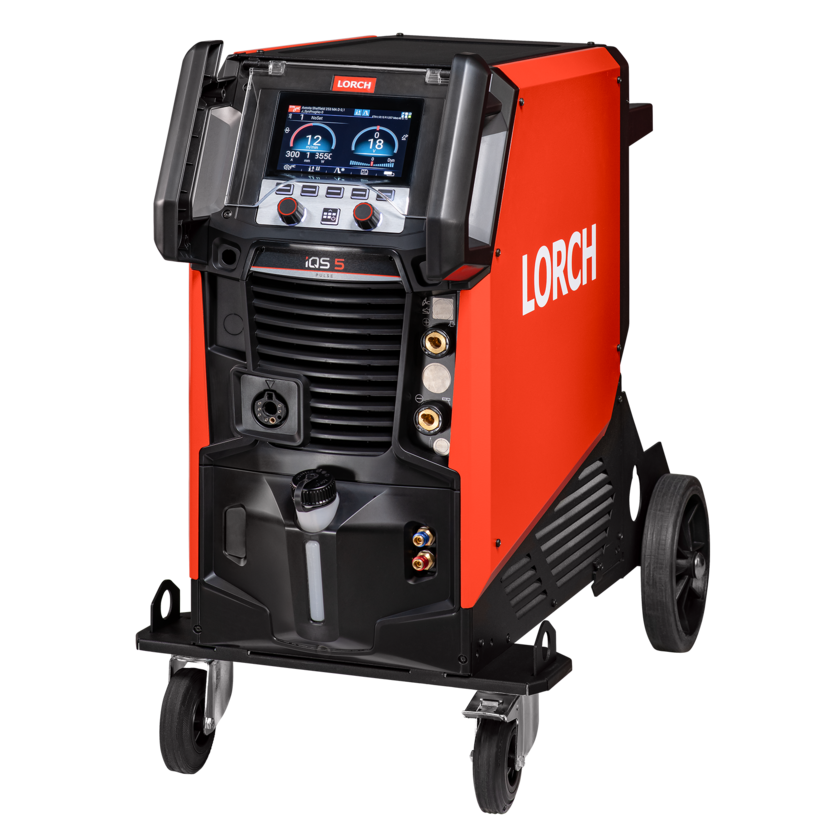
Le Lorch iQS 3 est un poste à souder MIG/MAG pulsé triphasé de 320 A destiné aux ateliers professionnels travaillant notamment l’acier, l’acier inoxydable et l’aluminium avec les consommables et gaz appropriés. Il associe le soudage MIG/MAG pulsé, la plateforme de régulation Smart Process Control et l’interface de commande Smart Cockpit de 7 pouces. Le module RCS et les procédés avancés listés dans le pack Full Process sont disponibles en supplément, sous réserve de la configuration et de l’activation choisies. Son intérêt se situe dans le contrôle de l’arc, la qualité des réglages, le confort de l’opérateur et l’évolutivité du système, et non dans la seule intensité maximale.
Le fabricant annonce une plage MIG/MAG de 25 à 320 A, avec 320 A à 60 % et 220 A à 100 % de facteur de marche à 40 °C. L’appareil fonctionne sur réseau triphasé 380 à 480 V. TPS – Tout Pour la Soudure, à Grâce-Hollogne près de Liège, accompagne les entreprises dans le choix du générateur, de l’architecture de dévidage et des procédés réellement utiles à leur production.
Pour quelles applications choisir la Lorch iQS 3 ?
La iQS 3 est pertinente pour les professionnels qui recherchent un générateur MIG/MAG industriel combinant réglages rapides, stabilité de l’arc et possibilités d’évolution. Elle peut être étudiée pour la fabrication métallique, la chaudronnerie, les assemblages répétitifs et les travaux de tôlerie, sous réserve de sélectionner les programmes, fils et gaz adaptés.
- Tôles fines et pièces sensibles aux projections : intérêt du contrôle du transfert, avec possibilité d’ajouter le procédé RCS via le pack Full Process ; les résultats se vérifient sur des assemblages représentatifs.
- Fabrication en acier : choix des courbes synergiques disponibles, de la pénétration nécessaire et de la cadence de soudage.
- Inox et aluminium : sélection des programmes, gaz, consommables, torche et procédés pulsés lorsque ces derniers sont effectivement disponibles et activés.
- Production répétitive : programmes de travail mémorisables, paramètres accessibles sur l’interface, suivi et connectivité selon les services retenus.
- Grandes structures : possibilité d’étudier une installation à coffret-dévidoir séparé MF-09 plutôt qu’une source compacte.
Le choix final dépend notamment du joint, du matériau, de l’épaisseur, du temps de soudage effectif et des objectifs de productivité. La source ne dispense pas d’une préparation adaptée ni du respect des procédures de soudage.
Smart Process Control et RCS en option : comment la iQS 3 régule-t-elle l’arc ?
Smart Process Control : moteur des procédés de soudage
La plateforme Smart Process Control (SPC) est présentée par Lorch comme la base de développement et d’évolution des procédés et courbes caractéristiques de la série iQS. Son rôle est de faire évoluer les possibilités de régulation sans changer systématiquement de source, dans les limites matérielles et logicielles définies par le fabricant. Une mise à jour ou un nouveau procédé ne sont pas automatiquement inclus dans chaque configuration.
RCS – Rapid Current Shutdown : comportement du transfert en court-circuit
Le module Rapid Current Shutdown (RCS), disponible dans le pack supplémentaire Full Process, intervient dans la gestion des procédés MIG/MAG à arc court. Le fabricant indique qu’il vise à limiter les projections et à faciliter le contrôle du bain, avec un intérêt particulier pour les tôles fines, notamment sous 3 mm. La diminution effective des projections et des reprises dépend du fil, du gaz, du joint, des réglages et des conditions de soudage : il ne s’agit pas d’une garantie de soudage sans projections.
La distinction essentielle est la suivante : RCS est un principe de régulation du transfert, tandis que les procédés Speed sont des programmes/processus de soudage spécifiques. Une machine disposant du RCS ne doit pas être présentée comme disposant d’office de tous les procédés Speed.
Pack Full Process iQS : quels procédés supplémentaires peut-on activer ?
Selon la composition communiquée par TPS, le pack Full Process iQS est un supplément proposé sur la configuration MIG/MAG pulsée. Il comprend SpeedPulse XT, Pulse XT, SpeedArc, SpeedRoot, SpeedUp, SpeedCold, RCS, SpeedTwin, Twin function et SpeedWave XT, ainsi que d’autres variantes de procédés selon les applications. Ces fonctionnalités ne sont pas annoncées comme incluses de série avec la Lorch iQS 3 pulsée de base.
- SpeedPulse XT : procédé pulsé avancé orienté notamment vers le contrôle du transfert et la cadence de soudage.
- SpeedArc : procédé privilégiant un arc concentré et une densité d’énergie élevée lorsque l’application s’y prête.
- SpeedRoot : procédé destiné à certains travaux de racine en MIG/MAG.
- SpeedCold : procédé visant un apport thermique réduit, notamment pour des applications sur tôles fines.
- SpeedUp : procédé conçu pour certaines soudures verticales montantes.
- Fonctions Twin / SpeedTwin : modes de modulation spécifiques à distinguer du simple MIG/MAG pulsé.
- Pulse XT : procédé pulsé du pack Full Process, distinct de l’indication générale de soudage pulsé.
- RCS : régulation avancée des courts-circuits, comprise dans le pack Full Process indiqué.
- SpeedWave XT : procédé supplémentaire cité dans le pack Full Process ; ses applications exactes sont à valider avec la version logicielle et le fabricant.
Avant toute commande, TPS vérifie avec le client les procédés installés, les activations ou licences nécessaires et les possibilités de mise à niveau. Aucun mode n’est annoncé ici comme systématiquement fourni au-delà de ce que confirme la configuration commerciale choisie.
Smart Cockpit : interface numérique de 7 pouces et gestion des tâches
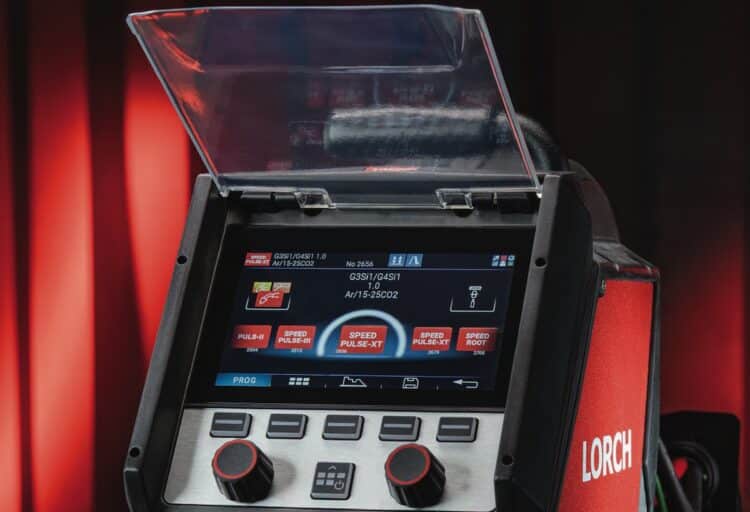
La Lorch iQS 3 dispose du Smart Cockpit, une interface avec écran TFT 7 pouces utilisable au toucher ou avec les boutons et commandes rotatives. Le fabricant décrit une protection d’écran remplaçable, une bonne lisibilité en atelier, un affichage des paramètres de soudage et une zone QuickAccess personnalisable pour rejoindre rapidement les fonctions utilisées.
La commande guide la sélection des combinaisons de matériau, diamètre de fil et gaz disponibles dans la base de programmes. Le manuel iQS documente le mode Tiptronic-Job, permettant de mémoriser jusqu’à 999 tâches pour des travaux récurrents. Ces mémoires favorisent la reprise de réglages et la répétabilité, mais ne remplacent ni le contrôle du procédé ni la validation d’un DMOS/WPS lorsqu’il est requis.
Commandes de torche et ergonomie
La brochure Lorch décrit plusieurs concepts de torche iQ LMS Performance : PowerMaster-Pro avec affichage OLED et accès à des fonctions de commande, Up-Down pour le réglage à distance, et Top-Button avec commande spécifique. Le modèle de torche et ses fonctions doivent être choisis selon les besoins de l’opérateur et la composition réelle de l’offre.
Dévidoir intégré ou coffret séparé MF-09 : deux architectures documentées
La notice Lorch iQS distingue l’installation A, avec dévidoir intégré au poste compact, et l’installation B, avec un coffret-dévidoir externe. L’architecture ne détermine pas à elle seule les procédés activés : elle répond d’abord aux conditions d’utilisation et à l’organisation de l’atelier.
Le dévidoir MF-09 utilise un système à quatre galets entraînés (4 × 4) avec changement rapide des galets. Lorch décrit un boîtier modulaire pouvant être configuré pour certaines applications, notamment le travail avec bobine séparée ou dans des espaces exigeants. Les faisceaux intermédiaires dépendent entre autres du refroidissement par gaz/air ou par eau et doivent être choisis dans la gamme compatible.
Pour un soudeur travaillant sur de grandes pièces, la version à coffret séparé peut présenter un intérêt ergonomique. Pour d’autres ateliers, le poste compact sera plus simple à déplacer et à installer. Les deux architectures doivent faire l’objet d’une confirmation de configuration par TPS.
Refroidissement, entretien et évolutivité de l’installation
Lorch présente sur la série iQS un système de refroidissement à eau modulaire WUK, destiné à faciliter notamment le contrôle de niveau, la maintenance et le remplacement du module. Son intégration, ainsi que la torche refroidie par eau et les raccordements correspondants, dépendent de la configuration retenue. Une torche à refroidissement par air doit elle aussi être choisie selon l’intensité et le facteur de marche admissibles.
L’architecture iQS comporte des parties électroniques protégées de la poussière et des modules conçus pour faciliter certaines interventions. Ces choix de conception améliorent les possibilités de maintenance mais ne suppriment pas les opérations d’entretien ni le contrôle périodique des accessoires.
Wi-Fi, Lorch Connect et mises à jour : ce qui est inclus ou optionnel
La brochure iQS indique le Wi-Fi intégré et des possibilités de mises à jour logicielles à distance. Le système peut être associé à Lorch Connect pour la consultation et l’analyse de données de soudage, avec des services gratuits et d’autres soumis à un abonnement ou à des conditions de disponibilité. Les fonctions de téléassistance et d’évolution doivent être confirmées à la date de fourniture et selon la licence retenue.
Il ne faut pas confondre cette connectivité avec les cartes NFC des commandes Lorch ControlPro : les autorisations, copies de tâches et upgrades par NFC documentés sur ControlPro ne sont pas attribués à la iQS 3 sans une confirmation spécifique du fabricant.
Caractéristiques techniques vérifiées du Lorch iQS 3
| Caractéristique | iQS 3 – Valeur fabricant |
|---|---|
| Procédé documenté | MIG/MAG |
| Alimentation | Triphasé 3 × 380–480 V |
| Protection secteur indiquée | Fusible temporisé 32 A |
| Fiche secteur | CEE 32 A |
| Plage MIG/MAG | 25–320 A ; 15–30 V |
| Tension à vide | 80 V DC |
| Facteur de marche à 40 °C | 320 A à 60 % ; 220 A à 100 % |
| Indice de protection | IP23S |
| Dévidage | Quatre galets entraînés (4 × 4) |
| Dimensions de l’ensemble illustré en brochure (L × l × H) | 1090 × 508 × 892 mm |
| Interface | Smart Cockpit, écran 7 pouces |
| Programmes mémorisables | Jusqu’à 999 tâches Tiptronic-Job selon mode de commande |
| Technologies de gamme | Smart Process Control ; RCS (Rapid Current Shutdown) via le pack Full Process optionnel |
| Connectivité décrite | Wi-Fi intégré ; fonctions de Lorch Connect selon services/abonnements |
Source fabricant : Lorch, brochure iQS FR 913.1298.2 (02/2025), tableau des caractéristiques techniques, et notice d’utilisation iQS 909.3430.7-00 (03/2025), module 3. Les dimensions décrivent la présentation de gamme documentée ; elles ne doivent pas être utilisées comme poids ou dimensions d’expédition d’une variante sans vérification.
iQS 3 ou iQS 5 : quelle différence de puissance et de facteur de marche ?
Les deux modèles appartiennent à la même plateforme iQS. Le Lorch iQS 3 couvre le MIG/MAG jusqu’à 320 A, tandis que le Lorch iQS 5 atteint 400 A. La différence porte aussi sur la réserve à fort facteur de marche : à 40 °C, le modèle iQS 3 délivre 220 A à 100 %, contre 300 A pour le modèle iQS 5.
| Caractéristique à 40 °C | Lorch iQS 3 | Lorch iQS 5 |
|---|---|---|
| Plage d’intensité MIG/MAG | 25 à 320 A | 25 à 400 A |
| Tension de soudage réglable | 15 à 30 V | 15 à 34 V |
| Intensité à 60 % | 320 A | 400 A |
| Intensité à 100 % | 220 A | 300 A |
Le choix de l’iQS 5 se justifie lorsque le besoin de courant et la durée effective de soudage dépassent les capacités utiles de l’iQS 3. À l’inverse, si le dimensionnement du travail reste dans les capacités de l’iQS 3, la plateforme de régulation et les possibilités de réglage de la série iQS peuvent déjà répondre au besoin sans sélectionner automatiquement la puissance supérieure.
Configuration et options : points à confirmer avec TPS
La série iQS dispose de nombreuses combinaisons possibles, mais les équipements photographiés, les procédés, les services connectés, le coffret MF-09 et les torches spécifiques ne sont pas présumés inclus. Pour la création de cette fiche, aucun SKU fabricant, poids d’expédition ni contenu de pack n’est inventé.
| Fonction / configuration | Statut documentaire | Point à vérifier avant commande |
|---|---|---|
| MIG/MAG synergique et courbes caractéristiques | Fonctions de la plateforme iQS décrites par le fabricant | Courbes effectivement installées pour le fil, le matériau et le gaz. |
| Procédés Speed (SpeedPulse XT, SpeedArc, SpeedRoot, SpeedUp, SpeedCold) | Familles de procédés citées dans la brochure iQS | Activation, licence, disponibilité sur le poste et logiciel installé. |
| Twin et SpeedTwin | Fonctions de gamme citées | Présence dans la configuration proposée, sans les confondre avec le pulsé simple. |
| MF-09, coffret-dévidoir séparé | Installation B documentée dans la notice | Choix de l’architecture, longueur et nature du faisceau, accessoires nécessaires. |
| Torche PowerMaster-Pro / Up-Down / Top-Button | Différentes commandes de torche décrites dans la brochure | Modèle livré, connecteur et fonctions disponibles selon la torche. |
| Refroidissement eau modulaire WUK | Système présenté pour la série iQS | Groupe, torche, tuyaux et faisceau réellement compris dans la livraison. |
| Lorch Connect / services réseau | Wi-Fi de série ; services et abonnements différenciés | Abonnements, fonctionnalités, connectivité et politique informatique de l’atelier. |
| Interfaces externes et commande MMA | Certaines connexions et fonctions portent la mention « fonction future » dans la notice de mars 2025 | Disponibilité actuelle à confirmer ; aucune capacité future annoncée comme acquise. |
Le manuel de mars 2025 mentionne explicitement certaines interfaces externes et le soudage à l’électrode comme « fonctions futures » dans les configurations qu’il décrit. Elles ne sont donc pas annoncées comme opérationnelles ou fournies de série sans documentation ultérieure.
Conseil TPS
Pour choisir une Lorch iQS 3, identifiez en priorité le matériau, la préparation du joint, le courant réellement utilisé et les reprises à éviter. Le système RCS du pack Full Process et les courbes de régulation peuvent être particulièrement intéressants lorsque la stabilité du transfert en court-circuit est déterminante. Vérifiez ensuite si la configuration compacte suffit, si le MF-09 est préférable et quels procédés Speed doivent être disponibles. TPS – Tout Pour la Soudure, à Grâce-Hollogne près de Liège, peut vous conseiller et étudier un essai ou une démonstration selon les disponibilités.
FAQ — Lorch iQS 3
Quelle intensité délivre la Lorch iQS 3 en soudage continu ?
À 40 °C, Lorch annonce 220 A à 100 % de facteur de marche en MIG/MAG. L’intensité maximale de 320 A est annoncée à 60 %, pas à 100 %.
La Lorch iQS 3 fonctionne-t-elle en monophasé ?
Non. La brochure Lorch indique une alimentation triphasée 380 à 480 V, avec protection secteur temporisée de 32 A et prise CEE 32 A.
Le pack Full Process et ses procédés sont-ils inclus avec l’iQS 3 pulsée ?
Non. TPS présente le Full Process comme un supplément de la version pulsée de base. Le pack rassemble notamment SpeedPulse XT, Pulse XT, SpeedArc, SpeedRoot, SpeedUp, SpeedCold, RCS, SpeedTwin, Twin function et SpeedWave XT. Son activation et la disponibilité de chaque procédé doivent être confirmées dans l’offre et la version logicielle livrées.
Peut-on utiliser un dévidoir séparé ?
Oui, la notice distingue l’installation B à coffret-dévidoir externe ; Lorch documente le MF-09 pour la série. La composition, les faisceaux et le refroidissement doivent être confirmés pour la configuration commandée.
L’iQS 3 dispose-t-elle de 999 programmes ?
La notice décrit le mode Tiptronic-Job permettant d’enregistrer jusqu’à 999 tâches. Leur utilisation dépend des fonctions de commande et des procédés pris en charge.
Peut-on utiliser les cartes NFC ControlPro sur la iQS 3 ?
Cette compatibilité n’est pas établie par la notice iQS examinée. Les fonctions de cartes NFC d’autorisation, de copie de paramètres et d’upgrade décrites pour ControlPro ne doivent pas être promises sur la plateforme iQS sans validation spécifique.
Guide TPS : quel poste MIG/MAG choisir ? · Postes MIG/MAG semi-automatiques · Contacter TPS pour configurer une iQS 3
Sources techniques : Lorch iQS, brochure fabricant 913.1298.2 | FR | 02/2025 ; notice d’utilisation 909.3430.7-00 | FR | 03/2025, module 3. Les performances annoncées sont des valeurs constructeur ; les avantages concrets dépendent des applications et les options de l’équipement sélectionné.