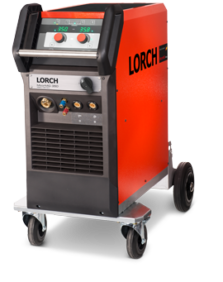
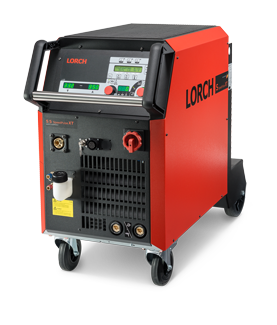
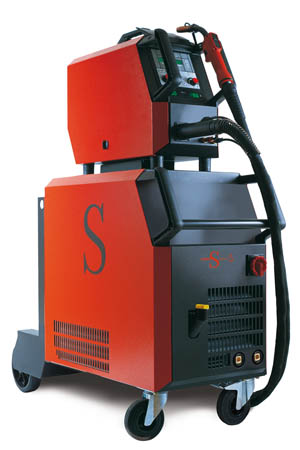
Lorch S5 SpeedPulse XT : poste MIG/MAG pulsé 400 A pour production MIG/MAG pulsée avec exigences de courant et de cadence plus élevées
Le Lorch S5 SpeedPulse XT est une source de soudage MIG/MAG pulsé 25–400 A alimentée en triphasé 400 V. Il est destiné notamment à production MIG/MAG pulsée avec exigences de courant et de cadence plus élevées. La technologie SpeedPulse XT appartient à la série S : contrairement à la série Lorch P non pulsée, elle comporte des procédés de transfert pulsé, à sélectionner et paramétrer avec les programmes adaptés.
Selon le manuel fabricant 909.2599.9-07 (08/2022), la S5 SpeedPulse XT fournit en MIG/MAG à 40 °C 350 A à 60 % et 320 A à 100 % de facteur de marche. Son intensité maximale de 400 A correspond à un facteur de marche de 50 %. Ces indications concernent le générateur et ne remplacent pas le dimensionnement de la torche et des consommables.
Évaluer les matériaux soudés, le diamètre de fil, le type de gaz, le courant réellement employé et la durée d’arc. Pour sélectionner entre XT SpeedPulse et XT-Full Process, vérifier les procédés réellement compris dans l’ensemble livré plutôt que se fier au seul nom d’une option. TPS – Tout Pour la Soudure, à Grâce-Hollogne près de Liège, accompagne la configuration.
SpeedPulse XT : quel intérêt en soudage MIG/MAG ?
La pulsation du courant permet de contrôler le transfert de métal au moyen d’une séquence de courant adaptée aux fils, gaz et matériaux compatibles. Le pulsé peut favoriser la régularité du cordon et limiter les projections dans des applications appropriées ; il ne garantit pas un résultat identique pour tous les joints ni une absence totale de projections.
La série S dispose d’un environnement de procédés Lorch comprenant, suivant commande et équipement : SpeedPulse XT, SpeedTwinPuls, TwinPuls XT, SpeedArc, SpeedArc XT et des procédés complémentaires SpeedRoot, SpeedUp ou SpeedCold. Chaque fonction doit être confirmée dans l’offre : un intitulé « SpeedPulse XT » ne prouve pas l’activation de toutes ces variantes.
XT SpeedPulse ou XT-Full Process : quelle différence ?
Les commandes XT et XT-Full Process correspondent à des niveaux de procédés et d’équipement différents dans la série S. XT-Full Process est une configuration plus étendue ; elle ne doit pas être confondue avec le Full Process NFC MicorMIG, qui appartient à une autre plateforme Lorch.
Le sélecteur historique TPS comprend des options « SpeedPulse XT » et « Full Process », ainsi que des procédés individuels. Leur combinaison effective doit être vérifiée avec les références constructeur avant de considérer les choix affichés comme des packs matériellement et logiciellement distincts.
Quelle configuration S5 choisir : refroidissement et dévidage ?
La S 5 se décline en installation compacte ou à dévidoir séparé selon la version. Les différentes longueurs de faisceau et les architectures de refroidissement peuvent modifier les accessoires nécessaires et la configuration réelle de travail. Lorch indique une masse du générateur compact refroidi par gaz de 97,3 kg, qui n’est pas un poids de colis.
Le refroidissement par gaz est adapté aux applications dans la limite du facteur de marche de la torche retenue ; un refroidissement à eau peut être pertinent pour des travaux longs ou à intensité soutenue, avec torche, raccordement et unité de refroidissement adaptés. Les longueurs et accessoires visibles dans WooCommerce ne doivent pas être considérés comme inclus automatiquement tant que la configuration commerciale n’est pas validée.
Caractéristiques techniques du générateur Lorch S5 SpeedPulse XT
| Caractéristique | Source Lorch |
|---|---|
| Intensité MIG/MAG | 25–400 A |
| Facteur de marche à 40 °C | 400 A à 50 % ; 350 A à 60 % ; 320 A à 100 % |
| Alimentation | 3 × 400 V – 50/60 Hz |
| Protection secteur / raccordement | 32 A temporisé / CEE 32 A |
| Fils acier | Ø 0,6–1,6 mm |
| Fils aluminium | Ø 1,0–1,6 mm |
| Fils CuSi | Ø 0,8–1,2 mm |
| Dévidage | 4 galets ; réglage 0,1–25 m/min |
| Indice de protection | IP23S |
| Masse de la source compacte refroidie par gaz | 97,3 kg (constructeur, hors transport) |
Sécurité, WPS et mise en œuvre
Le choix d’un poste pulsé ne remplace pas la qualification du mode opératoire de soudage. Pour un chantier nécessitant des WPS, vérifier le domaine de validité des procédures, les consommables, les réglages et le gaz ; ne pas annoncer une certification d’assemblage du seul fait de l’emploi de la série S. TPS peut conseiller la configuration technique, les possibilités d’essai et les accessoires de protection ou d’aspiration adaptés.
FAQ — Lorch S5 SpeedPulse XT
Le S5 SpeedPulse XT est-il un poste MIG/MAG pulsé ?
Oui. Il appartient à la gamme Lorch S SpeedPulse XT, sous réserve des procédés activés sur la configuration sélectionnée.
Quelle intensité fournit-il à 100 % de facteur de marche ?
320 A à 40 °C en MIG/MAG, selon la notice Lorch 909.2599.9-07.
Le Full Process XT est-il identique au Full Process MicorMIG ?
Non. Les plateformes S et MicorMIG possèdent des ensembles logiciels distincts ; leurs appellations ne prouvent pas une compatibilité croisée.
Le refroidissement à eau est-il systématiquement fourni ?
Non. Il dépend de la configuration choisie et des équipements réellement prévus dans l’offre.
Liens : Postes MIG/MAG pulsés TPS · Postes MIG/MAG standard · Guide de choix MIG/MAG · Contacter TPS.
Sources : manuel fabricant Lorch 909.2599.9-07 (08/2022), chapitre 20 ; brochure officielle Lorch série S SpeedPulse XT. Procédés logiciels et configurations à vérifier selon la commande et les licences.